English
Nyheter
Hva bør du se etter i industrielt kjemisk prosessutstyr?
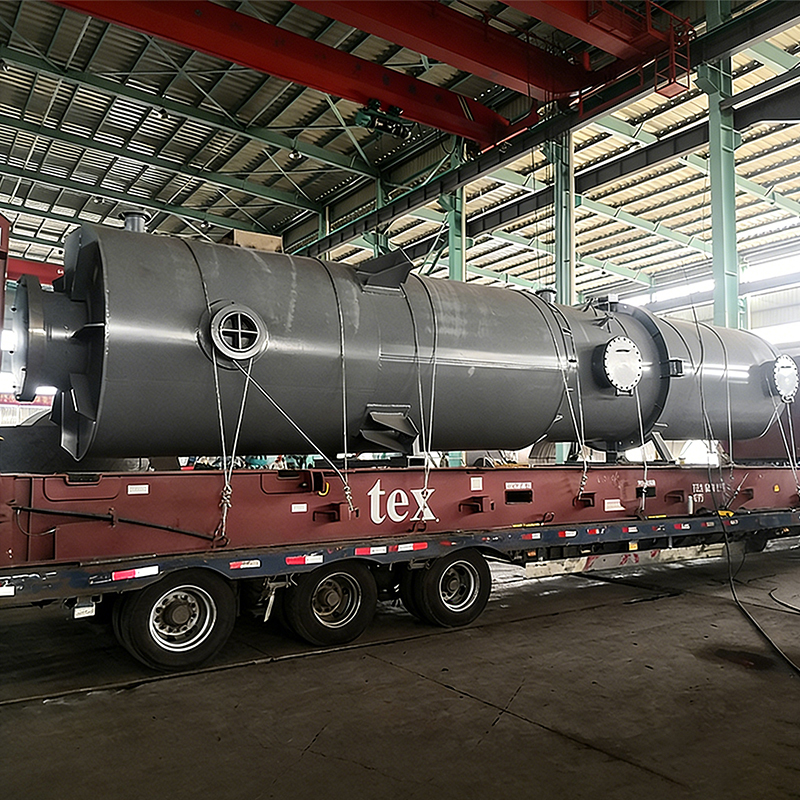
Det kellerte svaret: når du velger industrielt kjemisk prosessutstyr , prielleriter materialkompatibilitet, trykk- og temperaturklassifiseringer, energigjenvinningsevne og produsentens merittliste innen tilpasset fabrikasjon. Enten du kjøper en kjemisk reakteller , a spillvarmekjele , a trykkbeholder , eller en industriell lagertank , påvirker hver kjøpsbeslutning direkte anleggets oppetid, driftskostnader og overholdelse av regelverk. Å få disse valgene riktige krever et strukturert evalueringsrammeverk, ikke en sjekkliste over brosjyrekrav.
Denne veiledningen dekker alle viktige utvalgskriterier på tvers av de primære utstyrskategelleriene som brukes i kjemisk prosessutstyr anlegg: reaktorer, varmegjenvinningssystemer, trykkbeholdere og lagertanker. Den trekker på stogarder for industriytelse, fabrikasjonsstandarder og de operasjonelle realitetene som innkjøpsingeniører møter etter installasjon. På slutten vil du ha et praktisk grunnlag for å vurdere evt kjemisk reakteller manufacturer , gjenvinning av spillvarme systemleverandør, eller trykkbeholder manufacturer på lik linje.
Hvorfor utstyrsvalg bestemmer anleggsøkonomi
Kapitalutstyr i et kjemisk anlegg har en uforholdsmessig stor innflytelse på de totale livssykluskostnadene. Bransjeanalyse viser konsekvent at den opprinnelige kjøpesummen bare representerer 15 til 25 prosent av de 20-årige totale eierkostnadene for en større prosessenhet. De resterende 75 til 85 prosentene kommer fra energiforbruk, vedlikehold, nedetid og eventuell dekommisjonering. An energibesparende varmegjenvinningssystem som gjenvinner ytterligere 8 prosent av røykgassentalpien, kan for eksempel betale tilbake sin marginale kostnadspremie på under 18 måneder til typiske naturgasspriser.
Dette økonomiske argumentet gjelder med like stor kraft til industriell kjemisk reaktor valg, der sub-optimale varmeoverføringskoeffisienter eller utilstrekkelig omrøring kan redusere konverteringsraten med 3 til 10 prosent, noe som direkte eroderer produktutbyttet. Det gjelder industrielle varmegjenvinningskjelesystemer der ukontrollert begroing kan redusere termisk effektivitet med 15 prosent innen to driftsår hvis sotblåsingsintervaller ikke er konstruert i den opprinnelige designen. Og det gjelder kjemikalielagringstank spesifikasjoner, der feil foringsmateriale kan forurense en hel batch og utløse en tilbakekalling.
Dette horisontale søylediagrammet illustrerer hvordan de 20-årige totale eierkostnadene er fordelt på en større prosessutstyrsenhet. Det første kapitalkjøpet utgjør bare 20 prosent av levetidsforbruket, mens energiforbruk på 35 prosent og planlagt vedlikehold på 25 prosent utgjør de dominerende kostnadsdriverne. Denne fordelingen forklarer hvorfor spesifisering av en energigjenvinningskjele eller en høyeffektiv kjemisk reaktor med høyere forhåndsinvesteringer rutinemessig gir overlegen langsiktig verdi. Innkjøpsteam som utelukkende fokuserer på kjøpskostnader, undervurderer rutinemessig det totale forbruket med en faktor på tre til fem. Å forstå denne sammenbruddet er den viktigste reframe i innkjøp av industrielt utstyr.
Kjemisk reaktorvalg: Design, materiale og prosessmatching
A kjemisk reakteller er kjernetransformasjonsenheten i ethvert prosessanlegg. Å velge riktig reaktortype, konstruksjonsmateriale og varmestyringsstrategi avgjør om prosessen din kjører med beregnet utbytte og innenfor regulatoriske grenser, eller kontinuerlig underpresterer. Kjemiske reaktorprodusenter tilbyr et bredt spekter av konfigurasjoner, og valget må være drevet av den spesifikke reaksjonskinetikken, fôringsegenskapene og varmeprofilen til kjemien din.
Reaktortype og oppholdstid
For batch- og semi-batch-reaksjoner som er vanlige innen spesialkjemikalier, farmasøytiske produkter og finkjemisk syntese, er en omrørt tankreaktor med en presisjonskonstruert omrører og intern eller ekstern varmeveksler standardutgangspunktet. Kontinuerlige prosesser med rask kinetikk favoriserer pluggstrøm eller rørformede reaktorgeometrier som gir smalere oppholdstidsfordelinger og redusert tilbakeblanding. En kvalifisert tilpasset produsent av kjemiske reaktorer vil modellere oppholdstidsfordeling og varmeoverføringskoeffisienter før ferdigstillelse av geometri, ikke etter.
Konstruksjonsmateriale for korrosive miljøer
Materialvalg for en høytemperatur kjemisk reaktor eller a kjemisk reakteller for high pressure process begynner med korrosjonsdataene for dine spesifikke reaktanter, mellomprodukter og biprodukter ved driftstemperatur. Kjemiske reaktorprodusenter i rustfritt stål fungerer vanligvis med 304L, 316L, 321 eller duplekskvaliteter avhengig av kloridinnhold og temperatur. For sterkere syrer eller halogener kan høyere legerte materialer som Hastelloy C-276, Inconel 625 eller titan Grade 2 være nødvendig. Å spesifisere et materiale uten en korrosjonstillatelsesberegning og et definert inspeksjonsintervall er et betydelig teknisk gap som vil dukke opp ved akselerert veggtynning innen 3 til 7 år.
Høytrykks- og høytemperaturdesign
A kjemisk reakteller for high pressure process applikasjoner, som hydrocracking, metanolsyntese eller ammoniakkproduksjon, må designes og sertifiseres i henhold til ASME Seksjon VIII Divisjon 1 eller Divisjon 2 (eller tilsvarende PED i Europa). Designtrykk er vanligvis satt til 110 prosent av maksimalt tillatt arbeidstrykk (MAWP), og hele designdokumentasjonspakken fra en anerkjent industriell kjemisk reaktor supplier bør inkludere materialtestrapporter (MTR), hydrostatiske testposter, ikke-destruktive undersøkelser (NDE) og den stemplede datarapporten. Enhver produsent som ikke kan levere denne dokumentasjonen i sin helhet, bør diskvalifiseres uavhengig av oppgitt leveringstid eller pris.
Dette kolonnediagrammet sammenligner den typiske konverteringseffektiviteten som kan oppnås med fire vanlige industrielle reaktortyper under godt optimaliserte driftsforhold. Rørformede reaktorer fører med omtrent 91 prosent av teoretisk utbytte på grunn av deres smale oppholdstidsfordeling og utmerkede pluggstrømoppførsel, noe som gjør dem til det foretrukne valget for raske, irreversible reaksjoner. Pluggstrømreaktorer følger tett med på 88 prosent, mens fluidisert sjiktdesign, selv om det er mekanisk mer komplekse, leverer 83 prosent effektivitet med overlegen kontakt mellom faststoff og katalysator. Omrørte tankreaktorer, det mest utbredte formatet, oppnår rundt 78 prosent og er fortsatt det mest allsidige alternativet for batchbehandling. Disse tallene understreker hvorfor matching av reaktorgeometri til reaksjonskinetikk er en grunnleggende ingeniørbeslutning, ikke en anskaffelsespreferanse.
Avfallsvarmegjenvinningsutstyr: Oppfanging av verdi fra røykgassstrømmer
Industrielt utstyr for gjenvinning av avfallsvarme for røykgass konverterer termisk energi som ellers ville blitt brukt til atmosfæren til gjenbrukbar damp, varmt vann eller forvarmet forbrenningsluft. I tunge prosessindustrier kommer røykgass ut av ovner, ovner og kjeler ved temperaturer fra 350 grader C til godt over 1000 grader C. Å gjenvinne til og med 40 prosent av denne entalpien gir en målbar reduksjon i primært drivstoffforbruk, med bransjestudier som dokumenterer drivstoffbesparelser på 12 til 28 prosent etter en godt designet installasjon røykgass varmegjenvinningsutstyr systemet.
Design og bruk av spillvarmekjeler
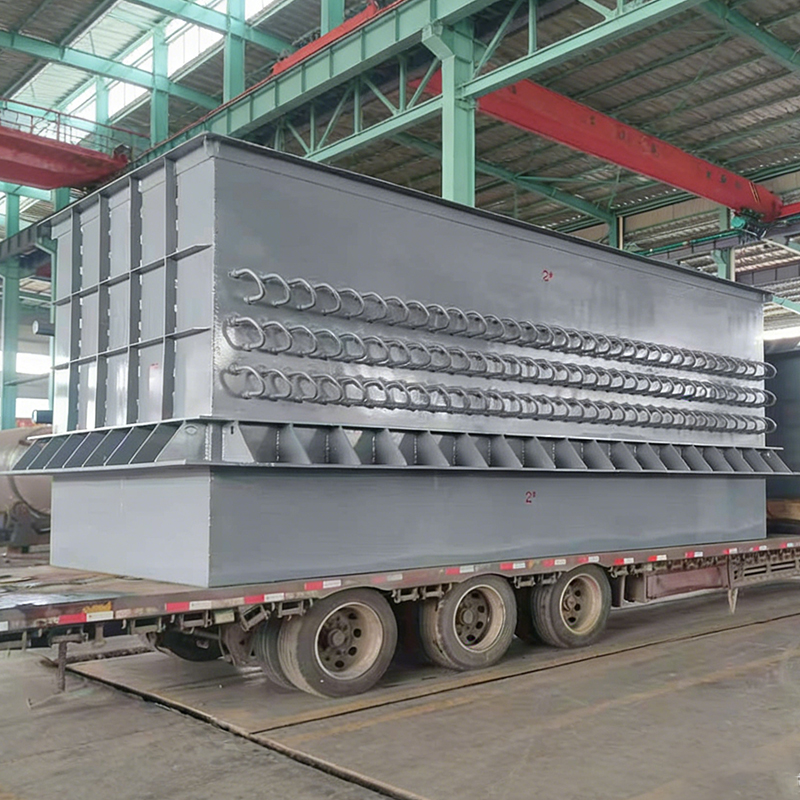
A spillvarmekjele , også kalt en industriell WHB eller varmegjenvinningskjele , er det primære fartøyet i de fleste utstyr for gjenvinning av røykgass avfallsvarme installasjoner. Den består av en kanal på gasssiden som inneholder konvektive rørbunter eller membranvegger som den varme røykgassen passerer gjennom, og overfører varme til vann eller damp på rørsiden. For metallurgi spillvarmekjele applikasjoner, som omformere, lysbueovner og sintringsmaskiner, inneholder gasssiden betydelig partikkelbelastning og kjelen må konstrueres med forstørrede gasspassasjer, effektive sotblåsende systemer og slitesterke rørmaterialer for å motstå erosjon.
En kvalifisert metallurgi spillvarmekjele supplier or Kina industriell WHB-produsent skal gi en full varme- og massebalanseberegning for din spesifikke gasssammensetning, strømningshastighet, innløpstemperatur og mål for dampparametere. Overdimensjonerte kjeler avfall kapital; underdimensjonerte kjeler klarer ikke å gjenvinne designvarmebelastningen og gir lavere avkastning enn forventet. Den korrekte dimensjoneringsmarginen er vanligvis 5 til 10 prosent over den beregnede avgiften, ikke 20 til 30 prosent, noe noen leverandører foreslår for å forenkle sin egen fabrikasjonsprosess.
Nøkkelytelsesmålinger for varmegjenvinningssystemer
Ved vurdering av en industriell spillvarmegjenvinningssystem eller a gjenvinning av spillvarme system for chemical plant applikasjoner, krever at leverandøren garanterer følgende parametere i kontrakten:
- Røykgass utløpstemperatur ved designstrømningshastighet og innløpsforhold, typisk uttrykt med en toleranse på pluss eller minus 10 grader C
- Damp- eller varmtvannsutgang i kg/t eller kW ved garantert kvalitet (tørrhetsfraksjon eller temperatur)
- Trykkfall på gasssiden på tvers av kjelen, noe som påvirker det induserte trekkviftens strømforbruk og må integreres i energibalansen på stedet
- Termisk effektivitet definert som gjenvunnet varme delt på total tilgjengelig entalpi i gasstrømmen over omgivelsesreferansetemperatur
- Tilgjengelighetsmål , uttrykt som prosentandelen av planlagte driftstimer der kjelen leverer ved eller over designeffekt, med et definert vedlikeholdsintervall
Dette linjediagrammet viser hvordan varmegjenvinningshastigheten øker med røykgassinnløpstemperaturen for et godt utformet spillvarmekjelesystem. Ved 350 grader C er den utvinnbare fraksjonen omtrent 18 prosent av total røykgassentalpi; med 800 grader C stiger dette til omtrent 48 prosent; og ved 1100 grader C, som er representativt for eksos fra metallurgisk ovn, nærmer gjenvinningsgraden seg 65 prosent. Dette ikke-lineære forholdet oppstår fordi gasser med høyere temperatur har langt større entalpi per masseenhet, noe som gjør høytemperaturapplikasjoner til de mest økonomisk overbevisende målene for investeringer i utstyr for gjenvinning av røykgassavfallsvarme. Anlegg som driver ovner over 700 grader C uten varmegjenvinningskjele, legger igjen en betydelig energikreditt på bordet hver driftstime. Disse tallene forsterker forretningsgrunnlaget for å installere et industrielt spillvarmegjenvinningssystem som et prioritert energiprosjekt.
Trykkbeholderfabrikasjon: Standarder, inspeksjon og leverandørkvalifisering
A trykkbeholder som svikter i tjeneste, svikter ikke stille. Katastrofale trykkbeholderfeil frigjør lagret energi tilsvarende mange kilo eksplosiv og har forårsaket dødsfall, ødeleggelse av anlegg og miljøhendelser i alle større industriregioner. Regelverket som styrer industriell trykkbeholder design og fabrikasjon eksisterer nettopp fordi konsekvensene av en design eller fabrikasjonssnarvei bæres ikke bare av anleggseieren, men av alle i nærheten.
Designstandarder som må oppfylles
En anerkjent Kina trykkbeholderprodusent or industriell trykkbeholder supplier vil designe og produsere etter en eller flere av følgende anerkjente standarder, avhengig av destinasjonsmarkedet:
- ASME seksjon VIII avdeling 1 og 2 (USA og de fleste eksportmarkeder): den mest refererte trykkbeholderkoden globalt, som dekker fartøyer som opererer over 15 psi
- PED 2014/68/EU (European Union): Pressure Equipment Directive, som krever CE-merking og samsvarsvurdering av et meldt organ
- GB 150 (Kina innenlands): den nasjonale standarden for ståltrykkbeholdere, obligatorisk for fartøyer produsert og operert i Kina
- EN 13445 (Europeisk uavfyrt trykkbeholderstandard): harmonisert med PED, brukt sammen med nasjonale vedlegg
A trykkbeholder manufacturer i stand til å sertifisere til flere standarder samtidig gir størst fleksibilitet for eksport- og joint venture-prosjekter. Bekreft at produsenten har en gjeldende, revidert registrering for den spesifikke standarden som gjelder for prosjektet ditt, ikke bare et historisk sertifikat for en annen fartøyskategori.
Sveisekvalitet og ikke-destruktiv undersøkelse
Sveiseintegritet er den viktigste fabrikasjonskvalitetsindikatoren for trykkbeholdere. Langsgående og periferiske skallsømmer må være fullstendig røntgenfotografert eller ultralydtestet, med resultater klassifisert etter ASME eller tilsvarende akseptkriterier. Spesifiser fugeeffektivitet (E=1,0 for full radiografi versus E=0,85 for punkt) i anskaffelsesspesifikasjonen din, fordi denne verdien direkte påvirker den beregnede minste veggtykkelsen og dermed fartøyets sikkerhetsmargin. NDE-rapporter skal kunne spores til individuelle sveiser, sveisere og inspeksjonsdatoer, og skal inkluderes i den endelige dokumentasjonspakken som leveres med fartøyet.
Dette radardiagrammet visualiserer scoringsgapet mellom en fullt sertifisert trykkbeholderprodusent og en typisk usertifisert leverandør over seks kritiske evalueringskriterier. Den sertifiserte produsenten skårer i området 9,0 til 9,5 på tvers av kodeoverholdelse, NDE-evne, materialsporbarhet, tilpasset designkapasitet, varmebehandling etter sveising og fullstendig dokumentasjon. Den usertifiserte leverandøren skårer mellom 5,0 og 6,0 på de samme aksene, noe som gjenspeiler hullene i prosesskontroll og journalstyring som skaper reell risiko i tjenesten. Området som er omsluttet av den sertifiserte polygonen er omtrent 2,6 ganger større enn den usertifiserte polygonen, og gir en kvantitativ representasjon av kvalifikasjonsgapet. Materialsporbarhet og samsvar med kode viser de største relative forskjellene, noe som stemmer overens med hendelsesundersøkelsesfunn fra større trykkbeholderfeil rapportert av industrisikkerhetsorganer. Denne visualiseringen bør brukes som en mal ved scoring av utvalgte leverandører i anskaffelsesfasen.
Industrielle og kjemiske lagringstanker: Materiale, foring og strukturell integritet
An industriell lagertank or kjemikalielagringstank fungerer som lagerbuffer mellom prosesstrinn, fôrtilberedning og produktutsendelse. For kjemiske anlegg er det lagrede mediet ofte etsende, brannfarlig, giftig eller en kombinasjon, noe som gjør materialvalg og strukturell utforming like sikkerhetskritisk som enhver reaktor eller kar i anlegget.
Karbonstål, rustfritt stål og forede tanker
Karbonstål er fortsatt det mest økonomiske basismaterialet for ikke-korrosiv bulklagring ved omgivelsestemperaturer eller moderate temperaturer. Imidlertid for en leverandør av industrielle kjemiske lagertanker å spesifisere karbonstål for sure, alkaliske eller kloridholdige produkter uten en konstruert innvendig foring er en betydelig kvalitetsmangel. Epoksy-, gummi-, polyurea- og HDPE-foringer dekker forskjellige temperatur- og kjemisk motstandsvinduer. For eksempel er matkvalitets polyureabelegg akseptable for fortynnede syrer opp til ca. 40 grader C, mens FRP (fiberforsterket polymer) foringer utvider bruken til konsentrert svovelsyre ved temperaturer opp til 60 grader C. Tilpasset kjemikalielagringstank produsenter bør gi en dokumentert matrise for valg av fôr spesifikt for ditt produkt, konsentrasjon og temperaturområde.
Tankdimensjonering, dyseoppsett og instrumentering
Arbeidskapasiteten er typisk spesifisert til 85 til 90 prosent av geometrisk volum for å tillate termisk ekspansjon, skumundertrykkelse og instrumenteringsdødbånd på toppen. Dyselayout må ta hensyn til innløpsturbulenseffekter på oppholdstidsfordeling for blandingsapplikasjoner, og for dreneringsgradienter i tanker der krengeakkumulering av faste stoffer eller tung faseseparasjon er en risiko. En anerkjent Kina industriell lagringstank Leverandøren vil gi en detaljert dyseplan, tegning og tilgangsplan for inspeksjon som en del av den grunnleggende ingeniørpakken.
| Tankmateriale | Typisk applikasjon | Maks driftstemp | Korrosjonsbestandighet | Relativ fremstillingskompleksitet |
|---|---|---|---|---|
| Karbonstål | Fyringsolje, vann, tørr bulk | 400 grader C (ufôret) | Lav (krever fôr for kjemikalier) | Lavt |
| 304 / 316L rustfritt stål | Mat, farma, milde syrer | 500 grader C | Middels-Høy | Middels |
| Dupleks rustfritt stål | Kloridholdige væsker, sjøvann | 300 grader C | Høy | Høy |
| Karbonstål FRP Lining | Konsentrerte syrer, løsemidler | 60 grader C (foringsgrense) | Veldig høy (avhengig av fôr) | Middels |
| Hastelloy C-276 | Sterke oksiderende syrer, halogener | 1050 grader C | Utmerket | Veldig høy |
Evaluering av en produsent eller leverandør av kjemisk prosessutstyr
Velge en kjemisk prosessutstyr manufacturer eller a kjemisk prosessutstyr supplier for et større prosjekt innebærer langt mer enn å sammenligne tekniske spesifikasjoner. En leverandørs organisatoriske evner, kvalitetsstyringssystemer, prosjektgjennomføringshistorikk og ettersalgsinfrastruktur bestemmer samlet om utstyret yter som lovet gjennom dets 15 til 25 år lange designlevetid.
Kvalitetsledelse og sertifisering
En troverdig industriell kjemisk reaktor supplier or utstyr for gjenvinning av røykgass avfallsvarme supplier opererer under et sertifisert kvalitetsstyringssystem, typisk ISO 9001, supplert med bransjespesifikke sertifiseringer som ASME U-stempel, PED Notified Body-godkjenning eller kinesisk TS-trykkutstyrsregistrering. Disse sertifiseringene er ikke markedsføringspåstander; de krever periodisk tredjepartsrevisjon av alle produksjons-, inspeksjons- og dokumentasjonsprosesser. Be om de gjeldende sertifikatene og bekreft deres gyldighet direkte med det utstedende organet.
Egendefinert ingeniørevne
A nøkkelferdig kjemisk prosessutstyr leverandør eller en tilpasset industriell kjemisk reaktor produsenten må demonstrere evnen til å utføre hele ingeniørarbeidsflyten internt eller under dokumentert underleverandør: prosesssimulering, mekanisk design, materialanskaffelse med sertifiserte MTRer, fabrikasjon, NDE-inspeksjon, trykktesting og sluttdokumentasjon. Be om å gjennomgå ingeniørleveransene fra et sammenlignbart gjennomført prosjekt. Hvis leverandøren ikke kan eller vil gi et redigert eksempel på sin tekniske beregningspakke, behandle dette som et betydelig kvalifikasjonsproblem.
Prosjektreferanser og nettstedsbesøk
Be om minst tre referanser for sammenlignbare utstyrstyper under sammenlignbare driftsforhold. Følg opp med en direkte samtale eller besøk på stedet til referanseanleggene, ikke bare en skriftlig attest. Spør spesifikt om ytelse mot garanterte parametere ved igangkjøring, responsen til teknisk støtte under oppstart, og hyppigheten og løsningen av garantikrav. An industriell varmegjenvinningsløsning leverandør eller energigjenvinningsutstyr for industri produsent med sterke referansesider vil aktivt støtte besøket; en som avleder eller tilbyr kun skriftlige uttalelser krever ytterligere gransking.
Dette stablede søylediagrammet illustrerer hvordan fire hypotetiske leverandører skårer på tvers av fire evalueringskategorier: styrke for kvalitetsstyringssystem, ingeniørevne, kvalitet på referansenettstedet og fullstendig dokumentasjon. Leverandør C oppnår den høyeste samlede poengsummen på 90 av 100, med balansert ytelse på tvers av alle fire dimensjoner, noe som tyder på en moden og konsekvent dyktig produsent. Leverandør A scorer 85 med litt svakere dokumentasjon, mens leverandør B scorer 65 som indikerer meningsfulle hull i referansekvalitet og systemsertifiseringer. Leverandør D på 48 faller under den typiske minstegrensen på 60 som de fleste større prosjekteiere setter for kvalifisering. Det stablede formatet gjør det klart at en høy totalscore krever styrke på alle fire områdene samtidig, og en leverandør som skårer godt på engineering, men dårlig på dokumentasjon, representerer en asymmetrisk risiko ved utførelse. Dette rammeverket kan tilpasses og vektes for å matche organisasjonens spesifikke innkjøpsprioriteringer.
Energigjenvinning og bærekraft: Den strategiske saken for oppgradering av prosessutstyr
Industrielt energiforbruk utgjør omtrent 37 prosent av den globale endelige energibruken, og kjemisk produksjon er blant de mest energikrevende undersektorene. På dette bakteppet investeres i energigjenvinningsutstyr for industri and industriell varmegjenvinningsløsnings er samtidig en kostnadsreduksjonsstrategi, et karbonreduksjonsinitiativ og i økende grad et regelverkskrav i markeder med obligatorisk energieffektiviseringsrapportering eller karbonprisingsmekanismer.
Et godt utført gjenvinning av spillvarme system for chemical plant integrering kan gi drivstoffbesparelser på 15 til 28 prosent, redusere CO2-utslipp proporsjonalt og forbedre den totale termiske effektiviteten fra en typisk baseline på 55 til 65 prosent opp til 78 til 85 prosent i godt optimaliserte anlegg. Tilbakebetalingstiden for en utstyr for gjenvinning av røykgass avfallsvarme supplier 's installasjon på et middels stort kjemisk anlegg varierer vanligvis fra 18 til 36 måneder, som er godt innenfor kapitalgodkjenningsterskelen til de fleste industrielle organisasjoner.
Utover direkte drivstoffbesparelser, kan gjenvunnet varme omdisponeres til å forvarme reaktormater (redusere reaksjonsinitieringsenergi), drive absorpsjonskjølere for kjølelaster (erstatte elektrisk drevet kjøling), eller generere lavtrykksdamp for sporing og romoppvarming. Hver sekundærapplikasjon utvider økonomien til originalen produsent av industrielt avfallsvarmegjenvinningsutstyr 's installasjon uten ekstra kapitalutgifter til primær varmeproduksjon.
Kjemisk reaktordesign og produksjon: Hvordan ingeniørprosessen bør se ut
Ingeniør- og produksjonsreisen for en tilpasset industriell kjemisk reaktor fra første forespørsel til idriftsettelse av stedet strekker seg vanligvis over 12 til 30 uker avhengig av kompleksitet, materialtilgjengelighet og inspeksjonsplan. Å forstå hver fase hjelper anskaffelsesteam med å sette realistiske tidslinjer og identifisere hvor forsinkelser vanligvis oppstår.
Fase 1: Prosess og mekanisk design (uke 1 til 4)
Den kjemisk reakteller design and manufacturing prosessen begynner med at lisensgiveren eller prosessingeniøren gir et prosessdesigngrunnlag: fôrsammensetning, strømningshastighet, reaksjonstemperatur og trykkprofil, varmeavgivelse eller absorpsjonsdata og nødvendig konvertering. Reaktorprodusenten konverterer dette til en mekanisk designspesifikasjon som dekker skallgeometri, dyseplan, dimensjonering av røreverk (hvis aktuelt), design av varme- eller kjølekappe og instrumenteringskrav. Denne fasen bør produsere et formelt designgjennomgangsdokument som er signert av begge parter før materialanskaffelsen begynner.
Fase 2: Materialinnkjøp og sertifisering (uke 2 til 8)
For en produsent av kjemiske reaktorer i rustfritt stål eller a high-alloy fabricator, certified material procurement is on the critical path. Plate, pipe, and forging mills issue material test reports certifying chemical composition, mechanical properties, and heat treatment condition. These MTRs are referenced in the ASME Data Report and must be traceable to every piece of material incorporated into the pressure boundary. Shortcuts in this step, such as accepting material without full mill certification or substituting alternative heats without engineering review, are serious quality defects that may not be visible until a vessel fails in service.
Fase 3: Fabrikasjon, inspeksjon og testing (uke 6 til 22)
Produksjonen fortsetter gjennom platerulling eller forming, sveising i henhold til en kvalifisert WPS (Welding Procedure Specification), NDE-inspeksjon ved definerte holdepunkter og varmebehandling etter sveising der det er nødvendig. Hydrostatisk testing ved 1,3 ganger MAWP (ASME) er den endelige valideringen før forsendelse. For en kjemisk reakteller for high pressure process søknad, inspektørens tilstedeværelse på alle holdepunkter er ikke omsettelig, og inspeksjonsplanen bør avtales og undertegnes før fabrikasjon begynner.
Ofte stilte spørsmål om industrielt kjemisk prosessutstyr
Q1: Hva er forskjellen mellom en spillvarmekjel og en varmegjenvinningskjele?
A spillvarmekjele og a varmegjenvinningskjele er funksjonelt ekvivalente termer for et fartøy som genererer damp eller varmt vann ved å gjenvinne termisk energi fra en varm prosessgass eller eksosstrøm uten noen tilleggsbrenner som primær varmekilde. I praksis er begrepet "spillvarmekjele" mer vanlig i metallurgiske og industrielle ovnsapplikasjoner, mens "varmegjenvinningskjele" eller "varmegjenvinningsdampgenerator" (HRSG) har en tendens til å bli brukt i gassturbiner og kraftkontekster med kombinert syklus. Begge typer krever de samme grunnleggende ingeniørdisiplinene: termisk design på gasssiden, erosjons- og begroingsanalyse av rørbunter, trommel- og sirkulasjonsdesign, og sertifisering av trykkdeler til ASME eller tilsvarende koder.
Q2: Hvordan velger jeg riktig materiale for en høytemperatur kjemisk reaktor?
Materialvalg for en høytemperatur kjemisk reaktor starter med en korrosjonsundersøkelse som dekker dine spesifikke reaktanter, produkter og biprodukter ved hele driftstemperaturområdet, ikke bare ved designpunktet. Standard 316L rustfritt stål er egnet for de fleste vannholdige syretjenester under 150 grader C. Over 150 grader C eller i nærvær av klorider, er dupleks- eller superduplekskvaliteter foretrukket. For sterkt oksiderende syrer, salpetersyre eller halogenholdige strømmer ved forhøyet temperatur, bør nikkellegeringer som Hastelloy C-276 eller Inconel 625 vurderes. Krev alltid at materialleverandøren oppgir korrosjonshastighetsdata i ditt spesifikke medium, ikke generelle korrosjonstabeller, før du fullfører spesifikasjonen.
Q3: Hvilke sertifiseringer bør en trykkbeholderprodusent ha?
Som et minimum, a trykkbeholder manufacturer leverer til internasjonale markeder bør ha ISO 9001 for kvalitetsstyring, og ASME U-stempel autorisasjon for fartøy destinert for USA eller ASME-eksportmarkeder. For europeisk forsyning kreves CE-merking i henhold til PED 2014/68/EU med et meldt organ. Kinesiske innenriksfartøyer må ha TS-registrering (Special Equipment) fra Statens administrasjon for markedsregulering (SAMR). Innehavere av doble sertifiseringer er å foretrekke for eksportprosjekter fordi de opererer under to uavhengig reviderte kvalitetssystemer samtidig, og gir en høyere baseline for prosessdisiplin enn en enkeltsertifisert produsent.
Q4: Hvor mye energi kan et røkgassavfallsvarmegjenvinningssystem realistisk spare?
En godt designet utstyr for gjenvinning av røykgass avfallsvarme installasjon i et kjemisk eller metallurgisk anlegg oppnår typisk drivstoffbesparelser på 12 til 28 prosent av primært drivstofforbruk, avhengig av innløpsgasstemperatur, strømningshastighet, målutløpstemperatur og integreringskvaliteten til den gjenvunne energien i eksisterende varmeavledere i anlegget. De største besparelsene oppnås i anlegg med gassinntakstemperaturer over 600 grader C der ingen eksisterende gjenvinning er på plass. Anlegg med lavere innløpstemperaturer eller delvis eksisterende utvinning kan fortsatt oppnå 8 til 15 prosent besparelser. En skikkelig varme- og massebalansestudie av en kvalifisert produsent av industrielt avfallsvarmegjenvinningsutstyr er den eneste pålitelige måten å etablere de spesifikke besparelsene for nettstedet ditt før du forplikter kapital.
Spørsmål 5: Hvilken dokumentasjon bør jeg kreve fra en spesialtilpasset kjemisk reaktorprodusent ved levering?
Den complete documentation package from a tilpasset produsent av kjemiske reaktorer bør inkludere: den stemplede ASME-datarapporten (eller tilsvarende kodedokument); alle materialtestrapporter som kan spores til trykkgrensekomponentene; sveiseprosedyrespesifikasjonene og kvalifikasjonsregistrene for sveiser; alle NDE-undersøkelsesrapporter med akseptresultater; den hydrostatiske testposten; as-built-tegningene med dyseplan og sveisekart; bruks- og vedlikeholdsinstruksjoner; og dele- og materiallisten med produsentens referanser. Manglende noen av disse dokumentene ved levering er et kontraktsmessig avvik, og aksept bør ikke skje før hele settet er mottatt og gjennomgått.
Q6: Hva er den typiske levetiden til en industriell kjemikalielagringstank, og hva påvirker den mest?
An industriell kjemikalielagringstank produsert i henhold til anerkjente standarder med passende materialer og foring har en designlevetid på 20 til 30 år under normale driftsforhold. Faktorene som har størst innvirkning på den faktiske levetiden er: integriteten og kompatibiliteten til det indre fôret eller beleggsystemet; kvaliteten på katodisk beskyttelse hvis tanken er nedgravd eller i kontakt med jord; hyppigheten og grundigheten av intern inspeksjon (API 653 anbefaler inspeksjonsintervaller basert på korrosjonshastighetsdata); og operasjonelle praksiser som å unngå termisk sjokk fra raske temperaturendringer eller introduksjon av inkompatible materialer. Tanker som inspiseres i henhold til tidsplanen og som har foringsfeil reparert raskt, overskrider rutinemessig designlevetiden med 5 til 10 år med minimale tilleggskostnader.
 Previous