English
Nyheter
Hjem / Nyheter / Bransjenyheter / Slik fikser du en lekkasjekjele: årsaker, diagnose, reparasjonstrinn i anlegg

+86-13961025664
En sølepytt under huset til en industrikjele er sjelden bare et rørleggerproblem. På en 60 t/t koksovns røykgassvarmekjel, peker vann som dukker opp langs en foringsrørsøm vanligvis til en av tre ting: en mislykket rør-til-rørsveis, et fortynnet economizer-rør eller en gråtende håndhullspakning. Disse tre feilene ser nesten identiske ut fra gangveien, og de koster veldig forskjellige mengder penger og nedetid å rette opp.
Fristelsen er alltid den samme: stram noe, hold enheten på nett, og takle det under neste planlagte driftsstans. Det er akkurat slik en fire timers fiksing av lekkende kjelejobb blir til et tre ukers erstatningsprosjekt med en produksjonsstraff pålagt.
Så her er konklusjonen først. Stopp, isoler og finn før noen berører en skiftenøkkel. I industrikjeler og spillvarmekjeler kommer omtrent to tredjedeler av lekkasjer på vannsiden fra et lite, forutsigbart sett med lokasjoner, og hvert sted har en foretrukket reparasjonsmetode med sin egen toleranse for forsinkelse. Det som følger dekker hva som forårsaker lekkasjer, hvordan man kan diagnostisere dem på en sikker måte, hvordan reparasjonsalternativene sammenlignes med tid og kostnader, og hvilke material- og designvalg som holder en kjele tørr det neste tiåret.
Finn lekkasjekilden før du åpner en enkelt verktøykasse - reparasjonsmetoden bestemmes av feilmekanismen, ikke av hvor vannet tilfeldigvis drypper.
Kjelelekkasjer er ikke tilfeldige. De grupperer seg rundt et begrenset antall mekanismer, og hver mekanisme etterlater sin egen signatur på metallet. Hvis du kan navngi mekanismen, kan du forutsi reparasjonen, nedetiden og sannsynligheten for at lekkasjen kommer tilbake på samme sted innen tolv måneder.
| Lekkasjeplassering | Mest sannsynlig grunnårsak | Første feltsjekk | Foretrukket reparasjon |
|---|---|---|---|
| Rør-til-rørsveis | Syklisk termisk ekspansjon, behersket sveisetå | Dye penetrant test, boroskop av skjøten | Lokal sveisereparasjon pluss stressavlastning |
| Economizer eller luftforvarmer rørvegg | Sur duggpunktkorrosjon, lav pH i matevannet | Ultralyd undersøkelse av veggtykkelse | Seksjonsrør med korrosjonsbestandig design |
| Røroverflate på brannsiden nær sotblåser | Askeerosjon, dampskjæring | Visuell inspeksjon under strømbruddet | Hylsereparasjon eller utskifting av enkeltrør |
| Håndhull og kumpakninger | Eldret pakning, ujevnt boltemoment, forvrengt sete | Lavtrykkspåfylling og felles observasjon | Ny pakning med dokumentert momentsekvens |
| Flens og bolteforbindelser | Boltavslapping under termisk sykling | Termisk bildebehandling mens enheten er varm | Trekk til på nytt til spesifikasjonen, legg til fjærskiver |
| Ekspansjonsfuger og foringsrør | Differensiell bevegelse utover belgvandring | Visuell måling av vandring og gap | Redesign utvidelseselementet |
| Headere og utblåsningsrør | Kryp, erosjon-korrosjon fra våt damp | Hardhetstest, ultralydtykkelseskartlegging | Utskifting av topprør eller rørsegment |
To raske måter å begrense listen på. Spør først når lekkasjen dukker opp. En lekkasje som viser seg kun ved kaldstart er et sammentrekningsrelatert leddproblem; en lekkasje som vokser med belastning er vanligvis korrosjon eller erosjon drevet av strømning og temperatur. For det andre, spør hvor vannet kommer ut i forhold til gassbanen. Vannsidefeil fukter det ytre dekselet og isolasjonen, mens rørfeil på brannsiden ofte viser seg som hvit damp i røykrøret eller som en økning i stabeltemperaturen før noe vann er synlig.
De fleste kjelelekkasjer er symptomer på et misforhold mellom reelle driftsforhold og materialet, utvidelsen eller vannbehandlingsdesignet - ikke bevis på at noen sveiset dårlig for ti år siden.
Å reparere en utett kjele starter lenge før sveisemaskinen kommer. Sekvensen nedenfor er den vi anbefaler til anleggsvedlikeholdsteam, og den er designet for å beskytte både mannskapet og bevisene som forteller deg hva som faktisk feilet.
En merknad om hydrostatisk testing: enhver test over konstruksjonstrykk må følge gjeldende kode og kjelens egen sertifiserte dokumentasjon, og på en spillvarmekjel med kanal på gasssiden må gassveien være positivt isolert og renset før vann tilføres. Å kutte det hjørnet er den raskeste måten å gjøre en vedlikeholdsoppgave til en hendelse.
Diagnosesekvensen er ikke papirarbeid – driftsdataene og tykkelseskartet du samler inn i trinn tre og seks avgjør om reparasjonen varer ett år eller femten.
Når vedlikeholdsposter er sortert etter sted i stedet for etter dato, vises et mønster nesten umiddelbart. Kjeler er konstruerte enheter med et begrenset antall svake punkter, og disse svake punktene oppfører seg konsekvent på tvers av svært forskjellige bransjer. Et koksovnsbatteri, en sintringsmaskin og en kraftstasjonskjele kjører forskjellig røykgasskjemi og forskjellige belastningsprofiler, men fordelingen av lekkasjer er bemerkelsesverdig lik. Å kjenne den forventede distribusjonen endrer hvordan du lagerfører reservedeler, hvordan du skriver inspeksjonsruten og hvordan du orienterer vedlikeholdsmannskapet før et strømbrudd. Diagrammet nedenfor viser en representativ fordeling av rapporterte lekkasjesteder fra industrikjeler og spillvarmekjelkontroller; individuelle anlegg vil variere med drivstoff, vannbehandling og driftssyklus.
Rapporterte lekkasjesteder på tvers av industrielle kjeleinspeksjoner (illustrerende fordeling, prosentandel av alle registrerte lekkasjer)
Det første diagrammet sier er at omtrent en tredjedel av alle lekkasjer sitter ved rør-til-rørplate-skjøten, som er det ene stedet i en kjele hvor tre forskjellige materialer med tre forskjellige ekspansjonshastigheter er sveiset inn i en enkelt begrenset forbindelse. Denne konsentrasjonen er ikke en produksjonsfeil; det er den naturlige konsekvensen av å legge en syklisk termisk belastning på et stivt ledd.
Den andre klyngen, på tjueseks prosent, dekker economizer- og luftforvarmerrør. Disse komponentene lever i den kalde enden av gassbanen der metalloverflatetemperaturen faller under surduggpunktet, så en kjele som fyrer av svovelholdig drivstoff og kjører en lav utgangsgasstemperatur vil alltid miste economizeren først. Hvis anlegget ditt har byttet ut economizer-rør to ganger på fem år, er problemet overflatetemperaturmarginen, ikke rørleverandøren.
Den tredje gruppen, pakninger, håndhull og flenser på sytten prosent, er den mest frustrerende fordi den nesten kan unngås. Disse lekkasjene kommer fra gammel elastomer, ujevnt boltemoment, forvrengte seter og skjøter som er strammet etter følelse i stedet for spesifikasjoner. De er billige å fikse individuelt og dyre samlet, fordi hver enkelt koster en isolasjon, en nedkjøling og en omstart.
Erosjon på brannsiden nær sotblåsere utgjør tolv prosent. Mønsteret her er svært lokalisert: erosjon følger dampstrålebanen, så de skadede rørene er vanligvis de samme tre eller fire rader hver gang. Roterende sotblåserposisjoner eller justering av blåsesekvensen mellom strømbrudd reduserer vanligvis dette tallet betraktelig.
Ekspansjonsskjøter og foringsrør utgjør syv prosent, og samlerør og utblåsningsrør for fire prosent. Det er lavfrekvente feil med høy konsekvens. En lekk ekspansjonsfuge skader isolasjon og foringsrør, men truer sjelden trykkgrensen, mens krypsprekker i et samlerør kan være et tvungent utfall med lang ledetid for en erstatningssmiing.
Lest sammen støtter distribusjonen en enkel vedlikeholdsstrategi. Sett mesteparten av inspeksjonsbudsjettet inn i rør-til-rørark-skjøtene, economizer-bankene og boltede skjøter, fordi disse tre områdene bærer syttisju prosent av risikoen. Bruk den gjenværende innsatsen til tykkelseskartlegging på samlerør og rør, der feil er sjeldne, men alvorlige.
Det forklarer også hvorfor generiske råd om å fikse lekkende kjeler så ofte skuffer. Et anlegg som bruker strømbruddet på foringsrørreparasjoner mens innløpstemperaturen for economizer holder seg under duggpunktet, vil være tilbake i arbeid innen atten måneder. Fordelingen forteller deg hvor du skal se først, og driftsdataene forteller deg hvorfor lekkasjen valgte det stedet.
Tre områder – rør-til-rørplate-skjøter, kaldende rørbanker og boltede forbindelser – bærer mer enn tre fjerdedeler av all kjelelekkasjerisiko, så de fortjener mesteparten av hvert inspeksjonsbudsjett.
Når mekanismen er kjent, smalner reparasjonsalternativene raskt. Sammenligningen nedenfor er skrevet fra perspektivet til et driftsanlegg som må velge mellom to dagers reparasjon og seks ukers utskifting, og den forutsetter at kjelekoden og produsentens dokumentasjon følges.
| Metode | Passer best til | Typisk nedetid | Relativ kostnad | Realistisk levetid |
|---|---|---|---|---|
| Lokal sveisereparasjon | Isolert sveisetå sprekk, liten grop på en tykk trykkdel | 1 til 3 dager | Lavt | 3 til 10 år hvis årsaken er rettet |
| Rørplugging | Individuelle mislykkede rør, opptil omtrent ti prosent av en bank | 1 til 2 dager | Lavt | Ubestemt, men kapasitet og flytbalanse er redusert |
| Sleeving | Erosjons- eller korrosjonsskader over en kort rørlengde | 2 til 4 dager | Lavt to medium | 2 til 6 år |
| Seksjon retube | Flere feil konsentrert i én bank | 1 til 3 uker | Middels | 8 til 15 år |
| Komplett bytte av rørbunt | Utbredt veggtap eller endring av plikt | 3 til 6 uker | Middels to high | 15 år eller mer |
| Full utskifting av enhet | Skader på skall, trommel eller topphode; plikten samsvarer ikke lenger med design | 2 til 6 måneder inkludert fabrikasjon | Høy | 20 år eller mer |
Tre praktiske regler sitter bak det bordet. For det første er plugging et stabiliseringstiltak, ikke en løsning. Hvert plugget rør reduserer varmeoverføringsarealet og øker røykgassutgangstemperaturen, som igjen skyver de gjenværende rørene nærmere duggpunktet. Plugg mer enn rundt ti prosent av en bank, og du har effektivt redesignet kjelen uten å gjøre ingeniørarbeidet.
For det andre varer sveisereparasjoner bare når begrensningen som forårsaket den opprinnelige sprekken er adressert. På en rør-til-rørskjøt betyr det å kontrollere ekspansjonstilskuddet, rør-til-hull-klaringen og varmebehandlingen etter sveising. En reparasjon som ignorerer disse tre elementene vil sprekke ved samme tå, vanligvis innen et år.
For det tredje bør reparasjonsøkonomien vurderes på levert varme, ikke på reparasjonsfaktura. En lekkasje economizer som er plugget i stedet for retubed øker røykgassutgangstemperaturen, noe som øker drivstofforbruket hver time kjelen går. På en enhet som skyter kontinuerlig, kan denne straffen overstige kostnadene for en skikkelig retube innen to eller tre driftssesonger.
Plugging og sveising kjøpe tid; kun en reparasjon som fjerner den mekaniske eller kjemiske årsaken til lekkasjen kjøper pålitelighet.
Når reparasjon slutter å gi mening, er erstatningsbeslutningen drevet av hvor kjelen sitter i prosessen. Spillvarmekjeler er ikke utskiftbare produkter; hver konfigurasjon er tilpasset en gasskilde, en støvbelastning og en temperaturprofil. Stripen nedenfor viser konfigurasjonene som oftest er spesifisert i kullkjemiske, metallurgi-, kraft- og ammoniakkanlegg.
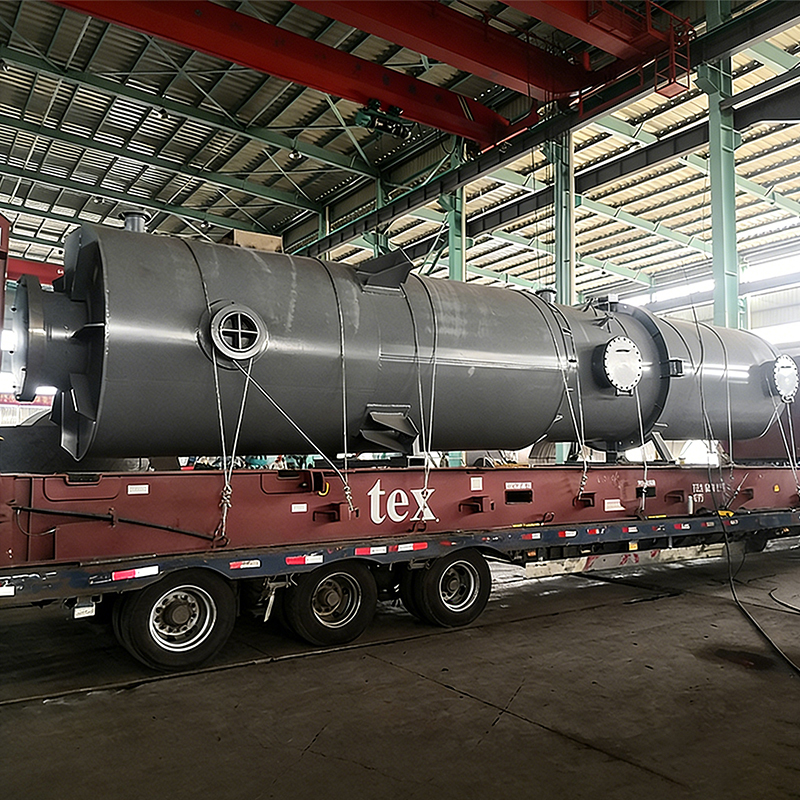
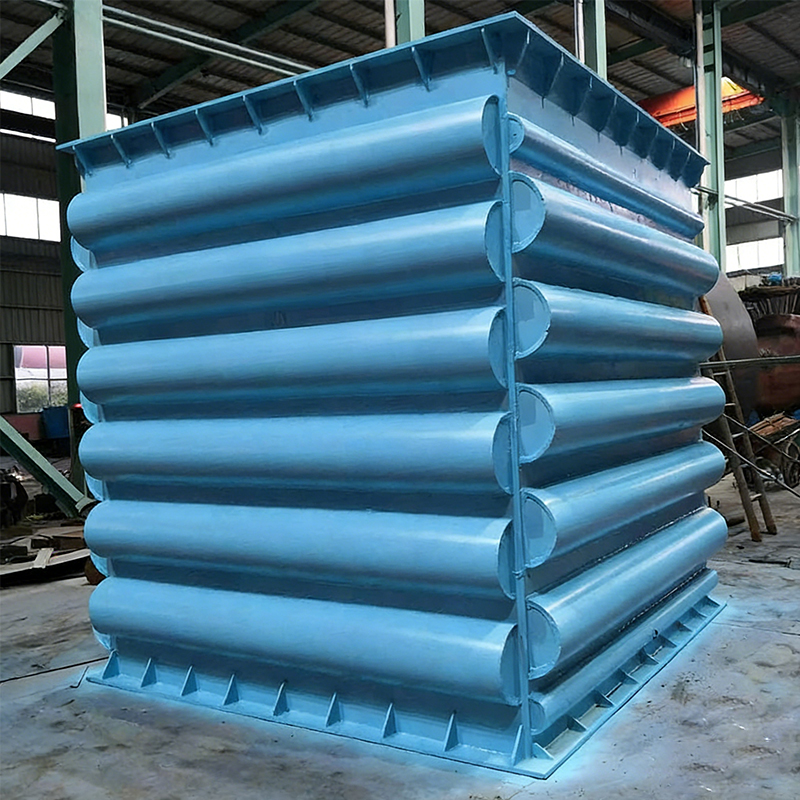 Koksovn Røykgass Avfallsvarmekjele Koksovnens røykgassavfallsvarmekjele er en høyeffektiv, energibesparende enhet spesielt utviklet for koksindustrien. Den tar sikte på å gjenopprette og bruke ... Se produkt →
Still de samme fire spørsmålene for hver av disse stillingene før du ber om tilbud. Hva er designgassstrømmen og temperaturområdet ved innløpet, inkludert forstyrrede forhold? Hva er støvbelastningen og partikkelstørrelsesfordelingen ved innløpet? Hva er svovel- og fuktighetsinnholdet, og derfor det sure duggpunktet som setter minimum metalltemperatur? Og hvilken turndown opererer anlegget egentlig ved, til forskjell fra merkeskiltet?
Valg av leverandør betyr like mye som konfigurasjon. En spillvarmekjele er en trykkbeholder med en varmeoverføringsoverflate på gasssiden, så produsenten trenger både kjel- og trykkbeholderkvalifikasjoner og praktisk erfaring med det spesifikke støv- og korrosjonsmiljøet. En leverandør som kun har bygget rengassvarmevekslere vil typisk underspesifisere røravstand og sotblåsing, og den første lekkasjen vil oppstå i det andre driftsåret.
Tilpass kjelekonfigurasjonen til prosessposisjonen, støvbelastningen og syreduggpunktet før du sammenligner priser - konfigurasjonsfeil kan ikke korrigeres med rabatt.
Mesteparten av lekkasjesikringen i en industrikjele skjer på tegningsstadiet, ikke i vedlikeholdsverkstedet. Tre designbeslutninger gjør det meste av arbeidet: å holde metalltemperaturen over syreduggpunktet, velge en skjøtdesign som tåler differensiell ekspansjon, og begrense gasshastigheten i de første rørradene.
Duggpunktskorrosjon er den dominerende mekanismen i economizers og luftforvarmere. Det tekniske svaret er en dokumentert margin mellom minimum metalltemperatur og det beregnede syreduggpunktet, opprettholdt over hele driftsområdet inkludert lavbelastningsforhold. En kjele som opprettholder denne marginen ved full last, men synker under den ved førti prosent last, vil fortsatt svikte, bare saktere.
Der konvensjonelle sveisede economizer-skjøter sliter med høy temperatur, høyt støv og korrosivt kondensat, tilbyr loddede konstruksjoner et annet sett av avveininger. En nikkelbasert loddet economizer bruker en helloddet rør-til-hode-forbindelse, som fjerner den lange sveisetåen som fungerer som en sprekkinitiator på syklisk belastede skjøter og gir en mer jevn kontakt mellom rør og finne. Fyllmetallet er valgt for korrosjonsbestandighet snarere enn for enkel sveising, og den resulterende overflaten motstår det sure kondensatet som angriper den kalde enden av en røykgassbane.
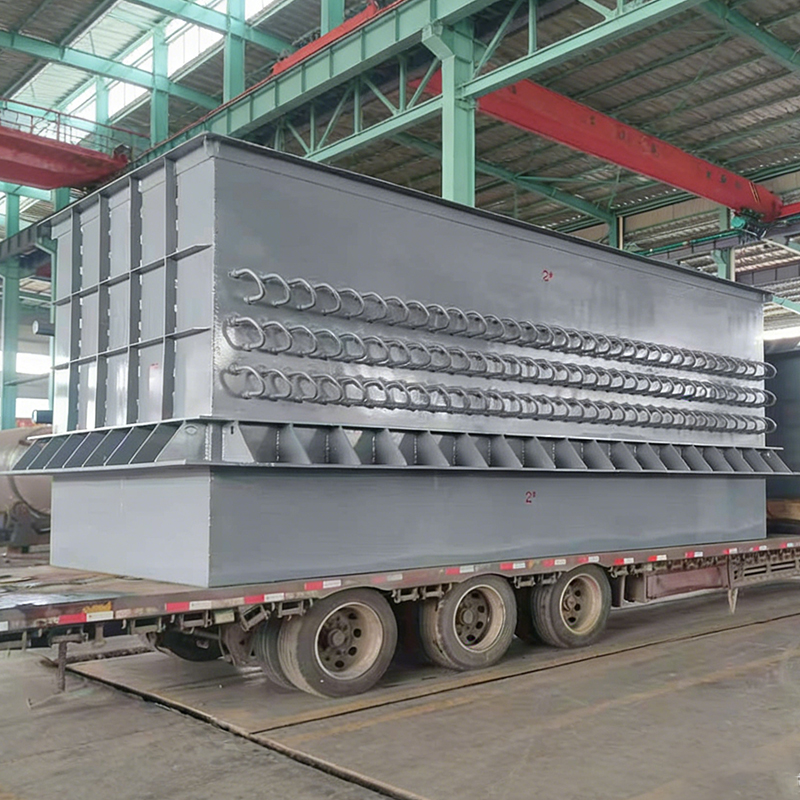
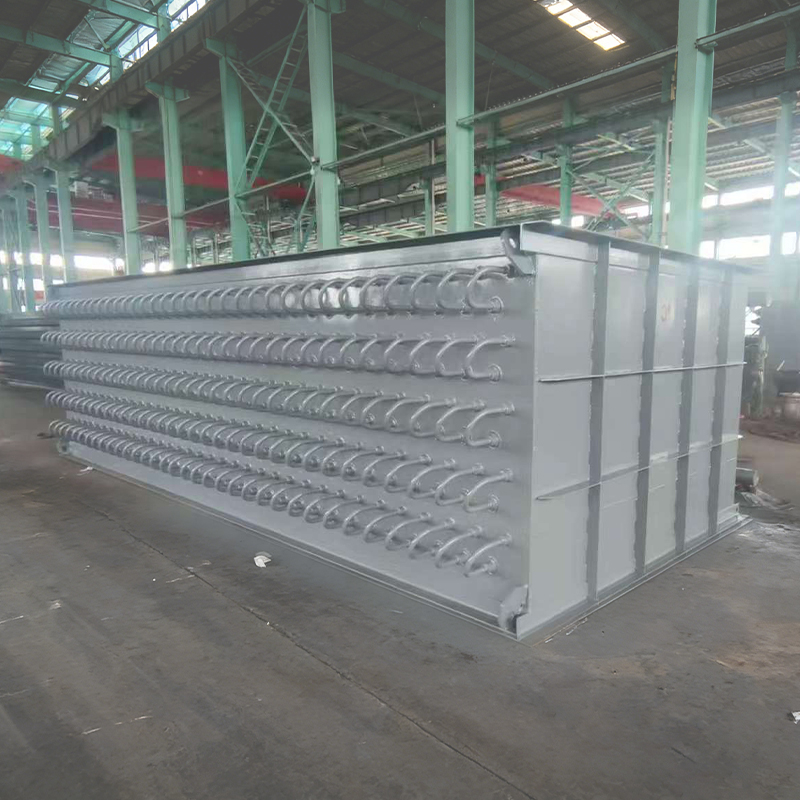 Nikkelbasert Loddet Economizer Nikkelbasert Loddet Economizers are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Se produkt →
Der kravet ganske enkelt er å varme opp forbrenningsluft med restrøykgassvarme, er en luftforvarmer det mer økonomiske valget, forutsatt at den kalde endetemperaturmarginen opprettholdes og passasjene på gasssiden kan rengjøres uten å demontere hele bredden. Valg mellom de to bør følge røykgassanalysen, ikke utstyrskatalogbestillingen.
Erosjon skalerer omtrent med kuben av gasshastighet, så de første radene i en støvete kjele bør utformes for en lavere hastighet enn resten av bunten. Plassering av sotblåser har også betydning: en blåser som leder damp mot samme rørrekke fra samme vinkel i årevis vil erodere en forutsigbar linje med rør, og å rotere sekvensen mellom driftsstansene er en rimelig måte å spre slitasjen på.
På vannsiden er designdetaljene som forhindrer lekkasjer mindre glamorøse, men like avgjørende: riktig innvendig trommel for å unngå dampoverføring, tilstrekkelig utblåsingskapasitet for å kontrollere oppløste faste stoffer, og en avlufter som virkelig fjerner oksygen i stedet for en som bare er tilstede på flytskjemaet. Vannkjemiproblemer dukker opp på røroverflaten måneder senere, og da er skaden allerede lokalisert pitting.
En dokumentert kaldtemperaturmargin og en skjøtdesign som tåler differensiell ekspansjon forhindrer flere lekkasjer enn noe vedlikeholdsregime kan reparere.
Avgjørelsen bør tas mot fire tall: målt veggtykkelse kontra minimum nødvendig, antall lekkasjer i gjeldende driftsperiode sammenlignet med forrige, gjenværende designlevetid for trykkdelene, og verdien av én dag med tapt produksjon. Når disse tallene peker i forskjellige retninger, bruk kriteriene nedenfor.
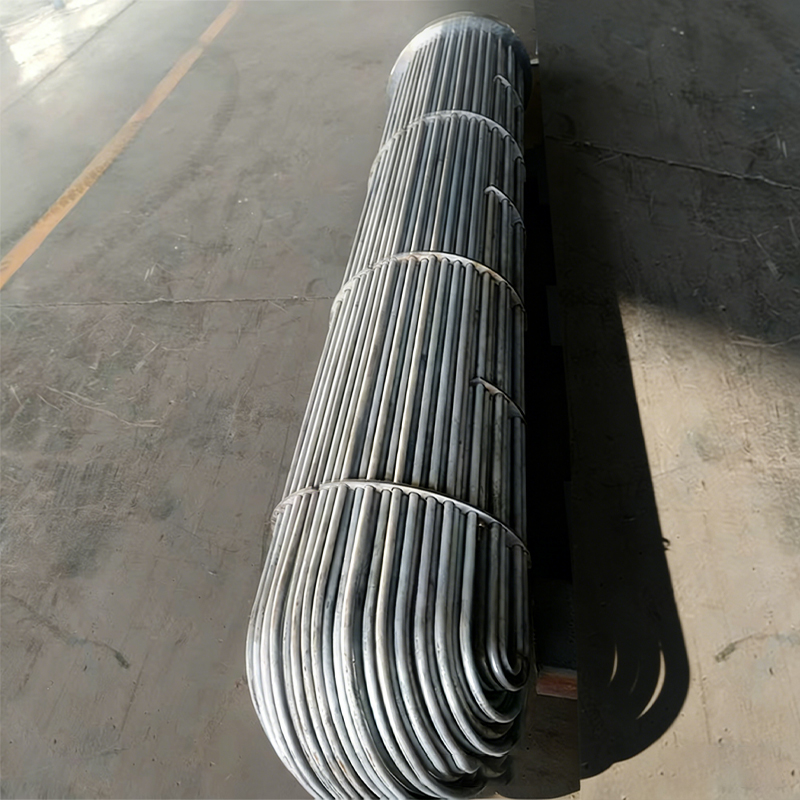 Skall- og rørvarmeveksler Shell and Tube Heat Exchanger er en typisk og universell industriell varmeveksler. Kjernestrukturen består av et stort skall (skallside) som huser røret ... Se produkt →
| Reparasjon på plass når | Planlegg utskifting når |
|---|---|
|
|
Tilbakebetalingsberegningen er verdt å gjøre skikkelig. En lekkasjeøkonomisator som tvinger anlegget til å omgå deler av varmeoverføringsoverflaten øker røykgassutgangstemperaturen, og hver grad av tapt gjenvinning fører til ekstra drivstoff per time. Multipliser timetillegget med årlige driftstimer, legg til kostnadene for de ikke-planlagte driftsstansene den nåværende enheten har forårsaket, og sammenlign totalsummen med den leverte prisen for en erstatningsbank inkludert installasjon.
På mange enheter med kontinuerlig drift går regnestykket i favør av utskifting innen to til tre år, og det er før man tar hensyn til risikoen for tvungen driftsstans i en toppproduksjonsperiode. På enheter som kjører noen uker per år, derimot, kan en reparasjon på stedet med riktig vannkjemi forbli det rasjonelle valget i et tiår.
En annen variabel fortjener å nevnes: kostnadene ved en reparasjon av dårlig kvalitet. En sveis som består en hydrostatisk test, men etterlater en spenningskonsentrasjon ved tåen, vil mislykkes igjen, og den andre feilen koster vanligvis mer enn den første fordi den kommer uten forvarsel og ofte under en produksjonskampanje.
Bytt ut når lekkasjefrekvensen øker over flere banker og veggtykkelsen er på minimumskoden; reparer bare når mekanismen er kjent og gjenværende levetid dekker neste driftsstans.
En reparert kjele forblir reparert bare hvis de tre driverne for lekkasjedannelse holdes inne i designkonvolutten. Vannkjemi kontrollerer frekvensen av veggtapet fra innsiden, belastningssykling kontrollerer akkumulering av tretthetsskader ved ledd, og inspeksjonsintervaller avgjør om neste lekkasje oppdages av en tekniker eller av en skiftoperatør midt på natten.
| Intervall | Aktivitet | Ta opp | Lekkasjemekanisme adressert |
|---|---|---|---|
| Hvert skift | Sjekk trommelens nivåstabilitet, nedblåsingsdrift og eventuell synlig siver | Loggavlesninger og observasjoner | Driftsutflukter, pakningsgråting |
| Daglig | Matevanns pH, ledningsevne og oppløst oksygen tester | Trenddiagram, ikke bare en verdi | Pitting på vannsiden og korrosjon under avleiringer |
| Ukentlig | Kontroll av røykgassutgangstemperatur og stabelopasitet | Temperatur mot belastningsbasislinje | Tidlig rørlekkasje, begroing og bypass |
| Månedlig | Termisk avbildning av foringsrør, flenser og kumdører mens de er varme | Bilder arkivert mot tidligere måneder | Skjøt og pakning lekker før feil |
| Årlig avbrudd | Ultralydtykkelseskartlegging av economizer- og luftforvarmerbanker | Rutenettkartlagte avlesninger | Veggfortynning fra korrosjon og erosjon |
| Årlig avbrudd | Dye penetrant eller magnetisk partikkeltesting av rør-til-rørplate sveiser | Felles for felles poster | Utmattelsessprekker ved fastspente ledd |
| Hvert 3. til 5. år | Inspeksjon av full trykkdel, testing av topphardhet, måling av ekspansjonsfuger | Sertifisert inspeksjonsrapport | Kryp, ekspansjon overtravel, casing skade |
To vaner gjør disse intervallene effektive. Den første er å sammenligne avlesninger mot en belastningskorrigert grunnlinje i stedet for mot en fast alarmverdi, fordi de fleste lekkasjer kunngjør seg selv som en liten trendendring lenge før de krysser en terskel. Den andre er å skrive vannkjemikorreksjonen i samme arbeidsordre som den mekaniske reparasjonen, slik at løsningen og årsaken lukkes sammen.
Lastesykling fortjener spesiell oppmerksomhet. Hver oppstart og avstengning påfører en full termisk syklus til rør-til-rørplate-skjøtene, overskriftene og ekspansjonselementene, og tretthetsskader akkumuleres uavhengig av hvor nøye reparasjonen ble utført. Å redusere antall unødvendige sykluser, og holde rampehastigheter innenfor produsentens kurve, koster ingenting og forlenger direkte intervallet mellom lekkasjer.
Trend kjemien og utgangsgasstemperaturen ukentlig - en lekkasje kjele dukker nesten alltid opp som en trendendring uker før den dukker opp som vann på gulvet.
Når beslutningen går fra reparasjon til utskifting, blir innkjøpsspørsmålet praktisk: hvem kan levere en trykkdel som passer til de eksisterende kanalene, oppfyller gjeldende krav til kjele og trykkbeholdere, og kommer innenfor driftsstansvinduet? Svaret er vanligvis en produsent av originalutstyr i stedet for en generell fabrikasjonsbutikk, av tre grunner.
Den første er kvalifisering. En spillvarmekjelebank er en trykkgrensekomponent, og produsenten trenger design- og fabrikasjonsgodkjenningene som gjelder for din jurisdiksjon. I Kina betyr det en lisens for produksjon av trykkbeholdere i klasse tre for husarbeid, og ASME-stempling for eksportert utstyr eller internasjonalt finansierte prosjekter. En generell stålprodusent kan ikke lovlig levere den delen, uansett hvor konkurransedyktig tilbudet ser ut.
Det andre er prosesskunnskap. Varmeoverføringsflater på gasssiden svikter på spesifikke måter i spesifikke bransjer, og en produsent som har levert koksovn, sintring og oksygenblåste applikasjoner vil allerede kjenne erosjons- og begroingsmønstrene. Denne erfaringen viser seg i røravstand, plassering av sotblåser, ekspansjonsfuger og temperaturmarginen i den kalde ende, som alle er usynlige på en generell tegning, men avgjørende i bruk.
Det tredje er leveringsomfang. En lekkasjereparasjon eller erstatning trenger vanligvis mer enn en bunt: den trenger kanalmodifikasjoner, strukturelle støtter, isolasjon, ildfaste detaljer, instrumenteringsboringer og igangkjøringsstøtte. Å jobbe med én enkelt leverandør som designer, produserer, installerer og tar i bruk, fjerner grensesnittrisikoen mellom tre eller fire separate entreprenører.
Når du vurderer potensielle leverandører, be om bevis i stedet for påstander: skriftlige kvalifikasjoner for trykkbeholder og kjele, det interne produksjonsutstyret som bestemmer oppnåelig felleskvalitet, og en referanseliste fra anlegg som kjører sammenlignbare gassforhold. En produsent med sin egen loddeovn, finneviklingskapasitet og produksjonslinje for varmerør har direkte kontroll over skjøtene som forårsaker de fleste lekkasjer i kalde ende, noe som er en betydelig forskjell fra en leverandør som legger ut disse operasjonene.
For anlegg som opererer internasjonalt, bør anskaffelsessamtalen også bekrefte dokumentasjonspraksis: materialsertifikater, sveiseprosedyrespesifikasjoner og kvalifikasjonsposter, ikke-destruktive testrapporter, hydrostatiske testsertifikater og as-built tegninger. Disse dokumentene er det en inspektør vil be om, og deres fravær kan forsinke idriftsettelse lenge etter at utstyret har ankommet stedet.
Til slutt bør prisen vurderes på en totalkostnadsbasis som inkluderer levert varmegjenvinningsytelse, forventet intervall mellom vedlikeholdsinngrep og leverandørens responstid for reservedeler. En billigere bunt som plugger den kalde enden med korrosjonsprodukter innen atten måneder, er ikke billigere i det hele tatt.
Kilde trykkdeler fra en kvalifisert kjel- og trykkbeholderprodusent med egen felles produksjon — dokumentasjon og skjøtekvalitet kan ikke inspiseres inn i en underleverandørs arbeid etter levering.
På tvers av hundrevis av inspeksjons- og reparasjonsjobber går de samme fem feilene tilbake. Hver og en er billig å unngå og dyr å gjenta.
Hver av disse feilene har en kortsiktig logikk bak seg - tidspress, budsjettpress, et driftsstansvindu som allerede er i ferd med å glippe. Problemet er at kostnaden for feilen lander på neste vedlikeholdsbudsjett, ofte under en produksjonskampanje når anlegget har minst råd til et uplanlagt stopp.
En enkel disiplin løser de fleste av dem: før en reparasjon stenges ute, registrer mekanismen, reparasjonsmetoden, målingen som rettferdiggjorde det, og driftsendringen som vil forhindre gjentakelse. Ti minutter med dokumentasjon på slutten av en reparasjon er den billigste pålitelighetsinvesteringen som er tilgjengelig for et anlegg.
Hver lekkasjereparasjon bør lukkes med en registrert mekanisme og en tilsvarende driftsendring - ellers er den samme lekkasjen ganske enkelt planlagt til en senere dato.
To sider som er verdt å holde åpne mens en reparasjons- eller erstatningsbeslutning forberedes:
Begge sidene antar det samme utgangspunktet som denne artikkelen: forstå mekanismen, og velg deretter utstyret.
Gode innkjøpsbeslutninger starter med en tydelig feilmekanisme – ta med gassanalysen, tykkelseskartet og lekkasjehistorikken til den første leverandørsamtalen.
Å fikse en lekker kjele er en beslutningssekvens, ikke en enkelt oppgave. Identifiser plasseringen, bekreft mekanismen, velg en reparasjon som fjerner årsaken, og noter driftsendringen som hindrer den i å returnere. Når tykkelsesdataene og lekkasjefrekvensen sier at enheten er ferdig, behandler utskiftingen som et ingeniørprosjekt med en prosessposisjon, en støvbelastning og et surt duggpunkt festet, og spesifiser utstyret mot disse tallene i stedet for mot en katalogside.
Anlegg som følger den sekvensen ser vanligvis færre lekkasjer, kortere driftsstans og et lengre intervall mellom større inngrep. Planter som jager vannet i stedet for mekanismen ser den samme lekkasjen igjen, vanligvis like etter neste omstart, og vanligvis på det minst passende tidspunktet i produksjonsåret. Forskjellen mellom de to er ikke budsjett; det er rekkefølgen spørsmålene blir stilt.
Spør om mekanismen før metoden, og om designet før prisen - den ordren alene forhindrer de fleste gjentatte kjelelekkasjer.
Vi vil hjelpe deg mot suksess.

Maqiao North høyteknologiske industrielle agglomerasjonssone, Jingjiang City, Taizhou City, Jiangsu-provinsen

+86-18752676699 / +86-13961025664