English
Nyheter
Hjem / Nyheter / Bransjenyheter / Kjelsikkerhetsavlastningsventil lekker: årsaker, diagnose og rettelser for anlegg

+86-13961025664
Hvis en sikkerhetsventil i kjelen lekker, behandle den som en defekt på trykkgrensen, ikke som en husholdningsforstyrrelse. Ventilen er den siste mekaniske barrieren som står mellom en trykksatt trommel og en overtrykkshendelse, og en ventil som passerer damp kontinuerlig har allerede sluttet å være en pålitelig barriere. Den synlige skyen er slutten på en kjede av hendelser som vanligvis startet uker tidligere, da den første mikroskopiske dampbanen åpnet seg mellom skiven og setet.
Den praktiske konklusjonen kommer først, fordi den bestemmer alt du gjør etterpå. Ikke koble den til, ikke kneble den, ikke koble spaken ned, og ikke la den være isolert bak en lukket oppstrøms blokkeringsventil. Isoler bare lenge nok til å planlegge et riktig inngrep, merk det, logg symptomet, og flytt deretter rett til to parallelle spor: finn ut hvorfor det lekker, og bekreft om ventilen kan re-sertifiseres eller må skiftes ut.
Det er en annen konklusjon som betyr like mye. De fleste lekkende avlastningsventiler er ofre, ikke skyldige. De lekker fordi den innstilte trykkmarginen er for tynn, fordi innløpsrøret er underdimensjonert, fordi fjæren har løsnet etter år ved høy temperatur, eller fordi avleiring og støv fra røykgassbanen har samlet seg på setet. Bytt ut ventilen uten å korrigere disse forholdene, og den nye vil lekke etter samme tidsplan.
Denne artikkelen går gjennom tetningsmekanismen, de fire forskjellige tingene anleggsteam kaller "lekkasje", grunnårsakene rangert etter hvor ofte de dukker opp i åpne ventiler, en trinnvis feltdiagnose, reparasjons-eller-erstatt-beslutningen, trim og materialvalg for høy temperatur og høyt støv røykgass, installasjonsfeil, inspeksjonsplanlegging, og neste anskaffelsesspørsmål som hindrer at problemet ble konstruert for varmekjelen.
En fjærbelastet sikkerhetsventil holder trykket med en overraskende liten kontaktflate. Skiven hviler på setet med et smalt, overlappet bånd av metall-til-metall-kontakt, belastet av en fjær hvis kraft er kalibrert til å åpne ved et bestemt trykk. Alt oppstrøms for det kontaktbåndet, og alt som holder platen på linje på det, tilhører tetningskjeden. En lekkasje oppstår når et enkelt ledd i den kjeden driver.
Kjedet har fem ledd. Den første er skive- og seteparet, som gjør selve forseglingen. Den andre er føringen og stammen, som holder skiven konsentrisk med setet slik at belastningen blir jevnt fordelt. Den tredje er fjæren, som definerer innstilt trykk og må holde seg innenfor toleranse gjennom tusenvis av termiske sykluser. Den fjerde er panseret og, der montert, belgen, som isolerer fjæren fra prosessen og styrer mottrykket som virker på skiven. Den femte er innløpsdysen og huset, som skal levere strøm til ventilen uten for stort trykkfall.
På en kjele eller en spillvarmekjele er tetningskjeden under kontinuerlig angrep. Damp ved 250 til 450 grader Celsius forårsaker differensiell ekspansjon mellom skiven og setet, som begge vanligvis er laget av forskjellige legeringer eller i det minste forskjellige seksjonstykkelser. Hver oppstart og stans bøyer fjæren. Hver time ved temperatur slapper det litt mer av. Støv, jernoksid og kondensatsalter reiser med røykgassen og finner det ene stedet hvor klaringen måles i mikron.
Dette er grunnen til at feilen er progressiv snarere enn øyeblikkelig. Et sete som passerer noen få gram damp i timen er allerede skadet. Overopphetet damp akselererer gjennom et gap på noen få mikron med nær lydhastighet, og denne strålen eroderer seteflaten og skiveflaten i løpet av timer etter den første passeringen. En lekkasje som startet som en hvisking ender som en synlig sky og et skåret sete som må byttes i stedet for å laskes.
| Komponent | Rolle i forsegling | Hvordan det bidrar til lekkasjer |
|---|---|---|
| Skive og sete | Primært metall-til-metall tetningsbånd | Hakk, trådtrekking, erosjonsspor, termisk deformasjon, skala innebygd i kontaktbåndet |
| Føring og stamme | Hold platen konsentrisk og jevnt belastet | Gjeting, korrosjonsprodukter i føringsklaringen, eksentrisk belastning som åpner den ene siden av setet |
| Vår | Definerer innstilt trykk og tilbakestillingskraft | Avslapning ved temperatur, korrosjonsgroper, feil fjær installert etter en tidligere reparasjon |
| Panser og belg | Isoler fjæren og balanser mottrykket | Belgbrudd, lekkasje i panserpakningen, damp som gråter fra skjøten |
| Innløpsdyse og kropp | Lever full strøm med minimalt trykkfall | Tilgroing, avleiring, et innløpsrør som er mindre enn ventilinnløpet, turbulens fra en tett albue |
Plantelag bruker ett ord for fire forskjellige fysiske tilstander, og det er der diagnosen vanligvis går galt. En ventil som putrer like under innstilt trykk er ikke i samme stand som en ventil som passerer en synlig sky ved normalt driftstrykk, og ingen av dem er det samme som en pakning som gråter mot panserleddet. Hver signatur har en annen årsak, en annen haster og et annet middel.
Småkoker er den mildeste og mest ignorerte. Ventilen begynner å slippe ut en tynn, høy strøm når kjelen nærmer seg, men når ikke innstilt trykk. Det er ofte hørbart før det er synlig, og det er grunnen til at operatører som jobber i nærheten av trommelen vet om det lenge før vedlikehold gjør det. Småkoking er et varsel om at marginen mellom driftstrykk og innstilt trykk er blitt for liten, eller at fjæren har løsnet nok til å senke det effektive sprettpunktet.
Setelekkasje er et annet dyr. Ventilen sender damp ved normalt driftstrykk, og produserer en synlig sky eller et kontinuerlig sus som aldri stopper. Når dette blir lagt merke til, er setet nesten alltid skadet og skaden går raskt. Kondensatgråting er mer subtilt: under oppstart samler det seg vann på setet og drypper fra utløpet, noe som ser alarmerende ut, men som ofte forsvinner når ventilen er ved temperatur.
Til slutt er leddlekkasje og manglende gjensetting etter en manuell løftetest separate hendelser. En gråtende panserpakning eller utløpsflens er et bolte- eller pakningsproblem, ikke et seteproblem. En ventil som forblir åpen etter at løftespaken er sluppet har et mekanisk bindingsproblem i føringen eller stammen. Forvirring av disse fire tilfellene fører til unødvendige overhalinger, eller enda verre, til at en ekte setelekkasje blir avvist som kondensat.
| Signatur | Hvordan det fremstår i feltet | Mest sannsynlig årsak | Umiddelbar handling |
|---|---|---|---|
| Småkoker | Svak høy fløyte like under innstilt trykk, ingen synlig damp | Driftstrykk for nært innstilt trykk, termisk kryping av skiven, avslappet fjær | Reduser driftstrykket, logg trykktrenden, planlegg en overhaling ved neste anledning |
| Setelekkasje | Kontinuerlig synlig sky eller jevn susing ved normalt driftstrykk | Rester eller avleiringer på setet, skade på seteansikten, ledningstrekk | Isoler, merk og overhal ventilen; anta at setet trenger arbeid |
| Leddlekkasje | Damp som gråter mot panseret, utløpsflensen eller kropp-panserskjøten | Forringelse av pakningen, ujevnt boltemoment, termisk sykling av skjøten | Trekk til til spesifikasjonen når den er avkjølt, eller skift pakningen ved neste avstengning |
| Unnlatelse av å sette på nytt | Ventilen forblir åpen etter at løftespaken slippes | Galling eller skitt i føringen, bøyd stilk, forvrengt skive | Isoler ventilen, ikke press spaken, og fjern den for inspeksjon |
Rotårsaksdata hentet fra anleggsvedlikeholdsposter er aldri helt ensartede, fordi forskjellige steder klassifiserer den samme feilen på forskjellige måter. Likevel er mønsteret som oppstår når lekkende ventiler fjernes, kuttes opp og fotograferes konsistent nok til å være nyttig. På tvers av koks-, sintrings-, kraft-, metallurgi- og kjemiske anlegg står de samme seks forklaringene for nesten alle rapporterte tilfeller. Fordelingen nedenfor er en sammensetning av disse feilklassifiseringene slik de vises på inspeksjonsrapporter etter at ventilen har blitt åpnet på et verksted. Det er ikke en statistisk studie, og den skal ikke leses som en fast lov. Det er en triage-ordre, en praktisk rangering av hvor de fysiske bevisene oftest peker.
Fremmedlegemer på setet er den største enkeltkategorien, og den er også den som kan forebygges mest. I røykgassapplikasjoner er rusk sjelden et fremmedlegeme i bokstavelig forstand. Det er jernoksydavleiringer som er avskallet fra overheteren eller economizer-rørene, støv som føres gjennom en bypass, sveiseslagg som er igjen i trommelen under konstruksjon, eller behandling av kjemiske avleiringer som bygger seg opp på den varmeste overflaten i damprommet. Fordi ventilen sitter på det høyeste punktet av trommelen eller samlerøret, samler den opp alt dampen bærer. Når en partikkel er fanget mellom skiven og setet, kan ikke ventilen lukkes på et full kontaktbånd, og den resulterende strålen fullfører jobben i løpet av timer.
Skader på sete og diskansikt kommer på andreplass, og det er vanligvis konsekvensen av den første kategorien snarere enn en uavhengig hendelse. De åpne ventilene viser det karakteristiske erosjonssporet som går radialt over seteflaten, ofte med et matchende merke på skiven. Skader av denne typen kan ikke lappes ut i feltet når de overstiger omtrent en halv millimeters dybde; setet må maskineres på nytt eller dekselet skiftes.
Innstilt trykkdrift og fjæravspenning kommer på tredjeplass, og denne kategorien er sterkt overrepresentert i høytemperaturservice. En fjær som lever ved 400 grader Celsius i flere år mister fri lengde, og en kortere fjær åpner ved lavere trykk. Ventilen putrer deretter, løfter seg tidligere enn navneskiltet tilsier, og slites raskere på setet. Dette er grunnen til at navneskilttrykket og det faktiske spretttrykket kan variere med fem til ti prosent på gamle ventiler som aldri har blitt re-sertifisert.
Installasjons- og mottrykksproblemer utgjør en ytterligere betydelig andel. Et innløpsrør en størrelse mindre enn ventilinnløpet, en skarp albue innenfor noen få diametre av ventilen, eller et utløpsrør som utvikler oppbygget mottrykk over ti prosent av innstilt trykk vil alle produsere skravling, og skravling ødelegger et sete raskere enn nesten noe annet. Ventilen løfter seg, smeller igjen, løfter seg igjen, og det gjentatte støtet deformerer skiveflaten.
Simmering og termisk kryp sitter midt på listen fordi de vanligvis er et symptom på en tynn trykkmargin i stedet for en uavhengig feil. Når kjelens driftstrykk er innstilt til nittifem prosent av det innstilte trykkavlastningsventilen, blir ventilen bedt om å operere på kanten av dens tilbakestillingsevne, og den minste mengde termisk forvrengning ved setet vil gi et pass.
Feil dimensjonering eller feil valg er den minste kategorien i absolutte tall, men den dyreste å korrigere. En ventil dimensjonert for en branntilfelle som aldri oppstår, eller med et trimmateriale valgt for tørr damp, men installert i våt, etsende drift, vil mislykkes på en tidsplan som ikke har noe med vedlikeholdskvalitet å gjøre. Lærdommen fra rangeringen er enkel: Tre fjerdedeler av alle lekkasjer kommer fra rusk, setets tilstand og fjæroppførsel, og alle tre reagerer på en kombinasjon av riktig innstilt trykkmargin, ren damp ved ventilinnløpet og et disiplinert resertifiseringsintervall.
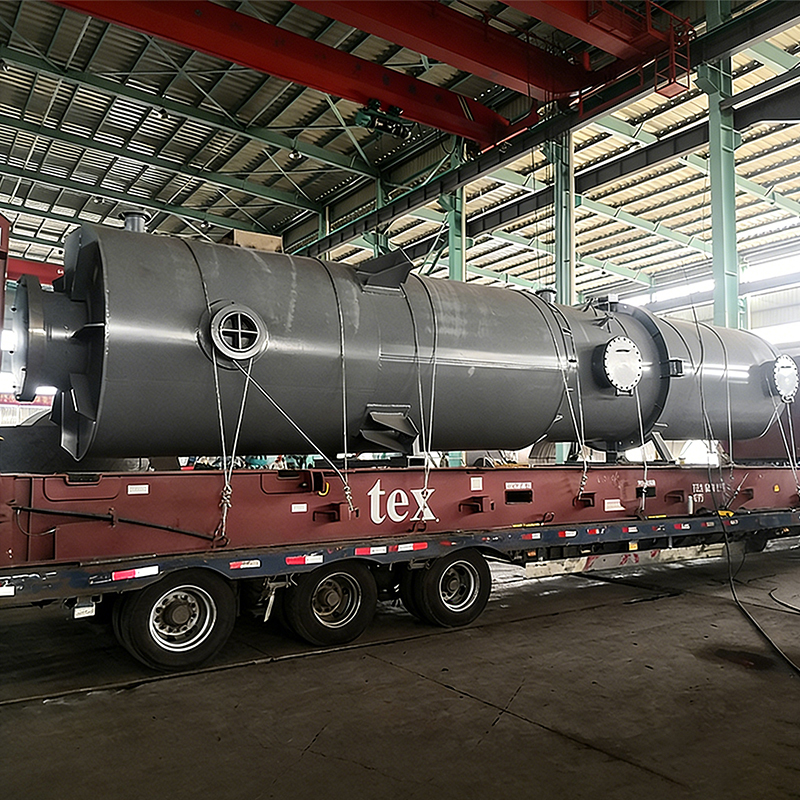
 Koksovn Røykgass Avfallsvarmekjele Koksovnens røykgassavfallsvarmekjele er en høyeffektiv, energibesparende enhet spesielt utviklet for koksindustrien. Den tar sikte på å gjenopprette og bruke ... Se produkt →
En konvensjonell fyrt kjele produserer damp med en relativt stabil hastighet, med en drivstofftilførsel som kan trimmes og et trommeltrykk som følger en forutsigbar kurve. En spillvarmekjele har ikke den luksusen. Varmekilden er en prosessrøykgass hvis temperatur, strømning og støvbelastning stilles inn av en oppstrømsovn, en sintringslinje, et koksovnsbatteri eller en omformer, og ingen av disse prosessene er justert for kjelens bekvemmelighet.
Den forskjellen viser seg direkte ved avlastningsventilen. Raske lastendringer gir trykksvingninger, og hver sving bringer skiven nærmere seteløftepunktet. Termisk sykling av trommelen og overheteren produserer differensiell ekspansjon som bøyer innløpsdysen. Røykgass fra koksovn bærer tjære, støv og svovelforbindelser. Sintringsgass bærer fint jernholdig støv som oppfører seg som et slipemiddel. Oksygenblåst omformergass bærer svært høye temperaturer og intermitterende drift. Hver av disse forholdene angriper et annet ledd i tetningskjeden.
Støvproblemet er det mest undervurderte. En spillvarmekjele som gjenvinner varme fra en skitten gasstrøm må beskytte avlastningsventilinnløpet mot partikkeloverføring, vanligvis ved å holde ventilen på dampsiden av trommelen der den hører hjemme og ved å sikre at dampseparasjonsutstyret oppstrøms gjør jobben sin. Når damprenheten forringes, blir ventilen det endelige filteret i systemet, og den betaler for den rollen med setet.
Bedrifter som designer og bygger industriell røykgass avfallsvarmegjenvinningsutstyr for koksing, sintring, metallurgi og kjemiske anlegg arbeider med disse forholdene hver dag. En koksovns røykgass avfallsvarmekjel er for eksempel designet rundt en spesifikk gasssammensetning, en spesifikk støvbelastning og en spesifikk belastningsprofil, og spesifikasjonen for avlastningsventilen må utledes fra de samme parametrene i stedet for å kopieres fra en standard damptrommel. Den samme logikken gjelder for damprenhetsmålet, trommelens indre og utblåsningsarrangementet, som til syvende og sist bestemmer hvor lenge avlastningsventilen forblir tett.
Det er en faktor til som er spesifikk for spillvarmekjeler og som ofte overses. Fordi varmekilden fortsetter å gå selv når dampbehovet forsvinner, drives disse kjelene ofte med lav belastning med et bredt trykkbånd, og avlastningsventilen blir bedt om å leve gjennom et mye større antall små trykkutslag enn en kjele med grunnlast. Tretthet ved setekontaktbåndet er derfor kumulativ, og et inspeksjonsintervall kopiert fra en konvensjonell kjele vil være for langt.
Diagnose bør følge en fast rekkefølge, fordi hvert trinn enten eliminerer en årsak eller peker på neste måling. Å hoppe videre til selve ventilen er den vanligste feilen: teamene fjerner ventilen, finner et merket sete, slår det, installer det på nytt og ser det lekke igjen tre uker senere fordi den virkelige årsaken var et underdimensjonert innløpsrør eller et mottrykksproblem på utløpet.
Målene som betyr noe er overraskende få, og alle kan tas med standard verkstedutstyr. Kunsten er å ta dem i en fast rekkefølge og å skrive dem ned, fordi mønsteret over to eller tre ventiler på samme anlegg avslører vanligvis et systemproblem i stedet for tre uavhengige ventilfeil.
| Sjekk | Metode | Mål | Hva et avvik indikerer |
|---|---|---|---|
| Driftstrykk kontra innstilt trykk | DCS-trend sammenlignet med navneskiltet | Driftstrykk på eller under 90 prosent av innstilt trykk | En tynn margin som forårsaker ulming og for tidlig løft |
| Innløpstrykkfall | Mål ved trommelen og ved ventilinntaket | Ikke mer enn 3 prosent av innstilt trykk | Innløpsrør eller dyse underdimensjonert, forårsaker skravling |
| Oppbygd mottrykk | Beregn fra utløpsrøret, eller mål under en løftetest | Ikke mer enn 10 prosent av innstilt trykk | Utløpsrøret er for lite eller blokkert, noe som forårsaker ustabil løft |
| Kropps- og pansertemperatur | Infrarødt termometer eller kontakt termoelement | Innenfor den nominelle trimtemperaturen | Feil trimmateriale eller en uventet overopphetingstilstand |
| Setetetthet | Verksted testrigg eller hot pop test | Ingen synlig lekkasje ved 90 prosent av innstilt trykk | Seteskade, innebygd rusk eller forvrengning |
| Vår free length | Kalipermål mot tegning | Innenfor produsentens toleranse | Avslapping fra langvarig tjeneste for forhøyet temperatur |
| Stengelens retthet og føringsklaring | Måler på en overflateplate, visuell inspeksjon | Innenfor tegningsspesifikasjonen | Binding som forhindrer full gjensetting etter et løft |
De tre vanligste tilstandene gir en lekkasje som ligner på avstand og oppfører seg svært forskjellig på nært hold. Simming er et trykkmarginproblem. Seteskader er et mekanisk problem. Sett trykkdrift er et kalibreringsproblem. Riktig reparasjon for en er feil reparasjon for de andre, og et verksted som runder et sete uten å måle fjæren vil returnere en ventil som lekker igjen innen en måned.
Den enkleste måten å skille dem på er å se hvordan lekkasjen reagerer på en endring i kjeletrykket. En kokeventil blir stille når kjeletrykket faller med noen prosent, fordi skiven setter seg tilbake så snart løftekraften faller under fjærbelastningen. En ventil med seteskade holder dampen gjennom ved ethvert trykk, fordi kontaktbåndet ikke lenger er kontinuerlig. En ventil med et drevet settpunkt oppfører seg normalt i flere måneder og åpner deretter langt tidligere enn navneskiltet tilsier, ofte under en rutinemessig oppstart.
| Karakteristisk | Småkoker | Skader på setet | Still inn trykkavvik |
|---|---|---|---|
| Når damp passerer | Bare når trykket nærmer seg settpunktet | Ved ethvert trykk, inkludert normalt driftstrykk | Plutselig, etter en trykkhendelse eller et langt intervall |
| Lyd | Høy fløyte, periodisk | Stadig sus, noen ganger et lavt brøl | Vanlig poplyd, men på feil trykk |
| Respons på lavere kjeletrykk | Lekkasjen stopper | Lekkasjen fortsetter | Gjelder ikke før neste løft |
| Utseende på setet | Lett polering, ingen spor | Radial erosjonsspor, matchende skivemerke | Setet er ofte rent og uskadet |
| Vår condition | Vanligvis innenfor toleranse | Vanligvis innenfor toleranse | Fri lengde under spesifikasjon |
| Riktig middel | Utvid trykkmarginen, sertifiser ventilen på nytt | Maskiner på nytt eller bytt ut sete og skive, sertifiser på nytt | Bytt ut fjæren, sertifiser på nytt på en testrigg |
En fjerde tilstand fortjener å nevnes fordi den ofte feildiagnostiseres som seteskade. Rester eller avleiringer som er fanget på setet produserer en lekkasje som dukker opp plutselig, vanligvis i løpet av timer etter oppstart, en sotblåsingssyklus eller en vannkjemiforstyrrelse. Når ventilen fjernes, finner man ofte seteflaten nesten intakt under avsetningen. Rengjøring, kontroll av fjæren og re-sertifisering av ventilen er vanligvis nok, forutsatt at oppstrømskilden til rusk er adressert.
Temperatur er diagnostikken som binder alle fire sammen. En ventil som går varmere enn trimvurderingen vil krype, enten trimmen er 13 prosent kromstål eller en herdet legering, og krypet viser seg som en forvrengt skive eller et sete som ikke lenger samsvarer med styreaksen. Hvis kroppstemperaturmålinger tyder på at ventilen regelmessig er over det nominelle området, er den riktige responsen en vesentlig endring, ikke et hyppigere re-sertifiseringsintervall.
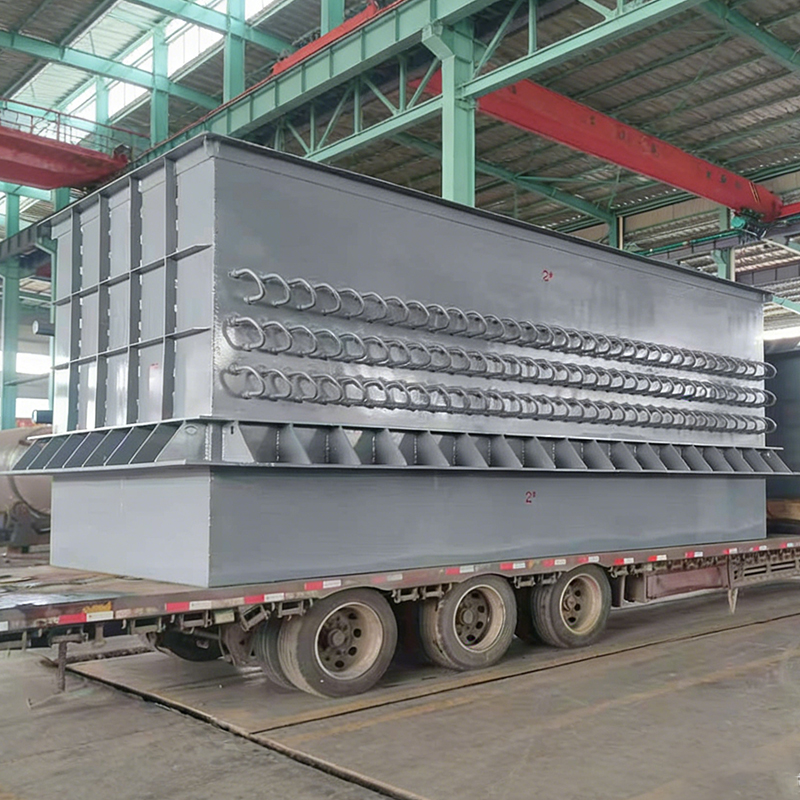
 Sintring av spillvarmekjel på hovedrøykgasskanal Den sintrende avløpsvarmekjelen på hovedrøykgasskanalen er en energisparende enhet installert i hovedkanalen i bakenden av sintringsmaskinen for å gjenvinne... Se produkt →
Når ventilen er på benken, er beslutningen vanligvis om kostnad og ledetid snarere enn om teknisk gjennomførbarhet. De fleste seteskader kan repareres, de fleste fjærer kan skiftes ut, og de fleste karosserier kan sertifiseres på nytt, forutsatt at de originale trim- og kapasitetsdataene er tilgjengelige. De harde sakene er ventiler uten dokumentasjon, ventiler hvis kropp viser sprekker eller alvorlig korrosjon, og ventiler som er modifisert på måter som ikke kan verifiseres.
Ledetid er variabelen som fanger de fleste vedlikeholdsplanleggere på vakt. En rutinemessig runde og ny sertifisering kan snus på dager på et kvalifisert verksted. En fullstendig utskifting av trim med nytt sete og skive tar vanligvis en til tre uker. En helt ny ventil med en spesifikk trim, en belg og en sertifisert kapasitetstest tar vanligvis fire til tolv uker, og lenger hvis materialet er en nikkelbasert legering. På en sintringslinje hvor avlastningsventilen er den siste barrieren på en spillvarmekjel som gjenvinner varme fra hovedrøykgasskanalen, må denne ledetiden planlegges i stedet for å oppdages under et driftsstans.
Det er også en samsvarsdimensjon som overstyrer kostnadene i de fleste jurisdiksjoner. En sikkerhetsventil på en kjele er en del av den beskyttede trykkgrensen, og dens kapasitet, innstilte trykk og sertifisering må kunne spores. En ventil som har blitt reparert uten testprotokoll, eller hvis fjær er erstattet med en uverifisert del, er ikke bare en vedlikeholdsrisiko; det er et dokumentasjonsproblem som vil dukke opp ved neste lovpålagte inspeksjon.
| Tilstand funnet | Anbefalt handling | Typisk ledetid | Risiko hvis utsatt |
|---|---|---|---|
| Lett polering eller et grunt merke under 0,5 mm | Klapp setet, bytt ut pakninger, sertifiser på nytt og merk | Flere dager | Lekkasjen kommer tilbake i løpet av uker hvis oppstrøms ruskkilden ikke er korrigert |
| Dyp erosjonsrille eller en skåret overflate | Maskiner på nytt eller bytt ut sete og skive, sertifiser på nytt | En til tre uker | Erosjon akselererer og kroppen kan bli uopprettelig |
| Vår free length out of tolerance or corroded | Bytt ut fjæren med en sertifisert del, re-sertifiser | En til to uker | Tidlig eller sen åpning, tap av overtrykksbeskyttelsesmargin |
| Kroppen eller panseret sprekker, alvorlig korrosjon eller ukjent trim | Bytt ut ventilen med en dokumentert tilsvarende | Fire til tolv uker | Tap av overtrykksbeskyttelse og et samsvarsfunn |
| Ventil over femten år gammel uten reparasjonshistorikk | Erstatt med en fullt dokumentert ny ventil | Fire til tolv uker | Ukjent kapasitet og settpunkt, gjentatt beredskapsarbeid |
Uansett avgjørelse er én regel verdt å holde. Når et anlegg holder en reserveventil på hyllen, skal reserveventilen være identisk i innstilt trykk, kapasitet og trim til den installerte enheten, og den skal re-sertifiseres etter samme tidsplan som de installerte ventilene. En reserve som har stått på et lager i fem år med en ukjent fjær er ikke en reserve; det er et andre problem som venter på å bli installert.
 Nikkelbasert brazed Economizer Nikkelbasert brazed Economizers are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Se produkt →
Materialvalg er der et avlastningsventilproblem blir et teknisk problem i stedet for et vedlikeholdsproblem. En trim som er helt adekvat for tørr mettet damp ved 200 grader Celsius vil krype, galle og lekke i overopphetet damp ved 400 grader Celsius, og den samme ventilen installert i et røykgass-sidemiljø vil korrodere på føringen og fjærkammeret lenge før setet slites ut.
Temperatureffekten på fjærer er minst synlig og mest undervurdert. Fjæravslapping er en langsom krypeprosess, og hastigheten dobles omtrent for hver femten til tjue graders ekstra temperatur innenfor driftsområdet til typiske fjærstål. En ventil som går tjue grader varmere enn designforutsetningen vil miste settpunktet på en brøkdel av forventet levetid, og det vil den gjøre det stille, uten synlige tegn før spretttrykket er målt.
Korrosjon følger samme logikk. Klorider og svovelforbindelser i koksovnsgass og i noen sintringsgassstrømmer angriper rustfritt stål ved styreflatene og ved setekontaktbåndet. Der det kan dannes kondensat under oppstart, fører våt damp disse forbindelsene direkte til setet. Når gropdannelsen begynner ved setebåndet, kan ikke ventilen lukkes på en kontinuerlig kontaktlinje, og ingen mengde lapping vil gjenopprette en overflate som blir kjemisk angrepet mens kjelen går.
Den samme materialdisiplinen som styrer trykkdelene til en spillvarmekjele, styrer avlastningsventilens trim. Utstyr som en nikkelbasert loddet economizer er spesifisert med en loddet, korrosjonsbestandig overflate nettopp fordi røykgassveien ødelegger billigere materialer ved temperatur. Avlastningsventilen på samme gassbane fortjener samme begrunnelse: velg trim for kjemien og temperaturen, ikke for kjøpesummen.
| Servicetilstand | Anbefalt trim | Notater |
|---|---|---|
| Tørr mettet damp under 250 grader Celsius | Standard 13 prosent krom rustfritt stål | Akseptabelt for de fleste base-last spillvarmekjeler med ren damp |
| Damp over 250 grader Celsius med termisk sykling | Herdet, koboltlegeringsbelagt skive og sete | Reduserer gnaging og motstår trådtrekkingen som følger en liten lekkasje |
| Våt damp eller kondensat utsatt tjeneste | Korrosjonsbestandig rustfri kant med herdet skive | Sjekk the drum internals and steam purity before blaming the valve |
| Røykgassside eller kjemisk aggressivt miljø | Nikkel-basert eller høy-nikkel legering trim | Klorid- og sulfidangrep ved guiden er den vanlige feilmodusen |
| Høyt støv oppstrøms damprommet | Standard trim med belg og beskyttet innløp | Hindrer partikler fra å nå setet og føringsklaringen |
En belg fortjener en spesifikk kommentar, fordi den løser to problemer på en gang. Den isolerer fjæren og panseret fra prosessvæsken, noe som beskytter fjæren mot korrosjon og hindrer panseret fra å bli et lavt punkt hvor kondensat samles. Det balanserer også effekten av mottrykk på skiven, noe som betyr noe på enhver ventil med lang utløpsledning. Avveiningen er at en belg kan svikte, og en sviktet belg vil slippe prosessvæske inn i panseret. En kontrollampe på panseret er standardmåten for å oppdage denne feilen før den blir en lekkasje ved panserleddet.
Mange ventiler som er reparert perfekt lekker fortsatt i løpet av måneder, og årsaken er nesten alltid i rørene i stedet for i ventilen. To tall dominerer installasjonsstandarden: Innløpstrykkfallet bør ikke overstige tre prosent av innstilt trykk, og oppbygget mottrykk bør ikke overstige ti prosent av innstilt trykk. Disse grensene eksisterer fordi en avlastningsventil er designet for å føle trykk ved innløpet og slippe ut i en atmosfære den kan overvinne, og begge antakelsene bryter sammen når rørene er feil.
Et innløpsrør en størrelse mindre enn ventilinnløpet er den klassiske feilen. Den er valgt for å spare plass på en overfylt trommeltopp, og den gir akkurat det trykkfallet som får ventilen til å skravle. Chatter betyr at skiven løfter seg og smeller gjentatte ganger i rask rekkefølge, noe som deformerer seteflaten og løsner føringen. En skarp albue installert noen få diametre oppstrøms har en lignende effekt, fordi turbulensen den skaper gir en ujevn trykkfordeling over innløpsdysen.
På utløpssiden er feilene enda vanligere fordi de er mindre synlige. En utløpsledning med lomme samler opp kondensat, som sitter på setet og korroderer det. Et langt utløpsrør som deles med andre ventiler kan utvikle mottrykk godt over ti prosent-grensen når flere ventiler løftes sammen. Og en isolasjonsventil installert oppstrøms for avlastningsventilen uten en låst-åpen enhet er en invitasjon til noen om å lukke den under en vedlikeholdskampanje og glemme å åpne den igjen.
| Feil | Effekt | Rettelse |
|---|---|---|
| Innløpsrør mindre enn ventilinnløpet | Trykkfall over tre prosent, forårsaker skravling | Øk røret en størrelse over ventilinnløpet |
| Skarp albue nær ventilinnløpet | Turbulens og ujevn belastning på platen | Sørg for et rett løp med flere diametre før ventilen |
| Utløpsledning med lomme eller uten avløp | Kondensat samler opp og korroderer setet | Tøm på det laveste punktet av utløpsledningen |
| Felles utløpshode med flere ventiler | For høyt oppbygget mottrykk ved samtidig løft | Dimensjoner topprøret for den kombinerte nominelle strømmen til alle ventiler |
| Isolasjonsventil uten lås-åpen enhet | Ventilen ble ved et uhell isolert | Monter en låst-åpen ventil eller et bruddstiftarrangement |
| Avlastningsventil brukes som trykkkontrollanordning | Gjentatte løft og rask seteslitasje | Installer en riktig trykkkontrollsløyfe og la avlastningsventilen forbli stengt |
| Utløpsrør støttet fra ventilhuset | Dysebelastninger forvrenger kroppen og føringen | Støtt røret uavhengig av ventilen |
Et ytterligere monteringspunkt er verdt en setning fordi det så ofte savnes under ettermonteringsarbeid. Når en spillvarmekjele legges til et eksisterende dampsystem, overføres avlastningsventilens innstilte trykk noen ganger fra den gamle trommelen uten å kontrollere den mot det nye maksimalt tillatte arbeidstrykket og det nye driftstrykkbåndet. Resultatet er en ventil som er teknisk korrekt for det gamle systemet og som ulmer kronisk på det nye.
Avlastningsventilens tilstand forverres ikke lineært, og det faktum har en direkte effekt på inspeksjonsintervallene. I løpet av de første månedene etter en overhaling er ventilen i sin beste stand, innstilt trykk er innenfor toleranse og setet er nylappet. Etter hvert som tiden går, løper tre prosesser parallelt: fjæren kryper og mister fri lengde, setekontaktbåndet akkumulerer avleiringer, og antall trykkutslag akkumuleres som tretthet ved kontaktlinjen. Ingen av disse er synlige fra utsiden av ventilen, og alle tre akselereres av støv, temperatur og sykling.
Kurvene nedenfor representerer den kombinerte forverringen som en lekkasje-alvorlighetsindeks, fra en ren og stabil damptjeneste i den lave enden til en høytemperatur, høy-korrosjon, tungt syklet spillvarmekjeltjeneste i den høye enden. Indeksen er ikke et kodekrav; det er et planleggingsverktøy som viser hvorfor et enkelt intervall for hver avlastningsventil i et anlegg alltid er feil i en eller annen retning. En ventil på en ren grunnlasttrommel og en ventil på en koksovns røykgasskjel bør ikke dele en vedlikeholdskalender. Forskjellen øker kraftig etter det første året, og innen det andre året er gapet mellom de to tjenestene stort nok til å endre hele inspeksjonsstrategien. Les diagrammet som en sammenligning av relativ risiko, ikke som en absolutt prediksjon.
Den første observasjonen fra diagrammet er at alle tre tjenester starter tett sammen. I de første tre månedene er forskjellen mellom en ren damptrommel og en koksovns røykgasskjel nesten usynlig på indeksen, fordi et ferskt lapet sete og en ny fjær oppfører seg bra uavhengig av miljøet rundt dem. Dette er grunnen til at et vedlikeholdsintervall som velges rett etter en overhaling har en tendens til å se tilstrekkelig ut, og derfor er det vanligvis forlenget.
Den andre observasjonen er hvor kurvene skiller seg. Mellom seks og tolv måneder er den rene tjenesten fortsatt komfortabelt under en tredjedel av indeksen, mens den varme og etsende tjenesten allerede har klatret over førti. Den høye støvtjenesten sitter mellom dem. Dette er punktet der de fleste planter oppdager lekkasjen, fordi den har blitt hørbar eller synlig.
Den tredje observasjonen er formen på den stiplede kurven. Det flater ikke ut. Utover atten måneder nærmer den seg toppen av skalaen, noe som gjenspeiler det faktum at selskader, når de først er startet, lever av seg selv. Dampstrålen eroderer setet, det eroderte setet passerer mer damp, og prosessen akselererer. Det er ikke noe naturlig utvinningspunkt, noe som betyr at en utsatt overhaling ikke sparer arbeid; det konverterer en lapping jobb til en trim erstatning.
Den fjerde observasjonen gjelder gapet mellom topp- og bunnkurven ved tjuefire måneder. Det er mer enn femti indekspunkter, som i praksis er forskjellen mellom en ventil som kan lappes og resertifiseres og en ventil som trenger nytt sete og skive. Et anlegg som bruker ett intervall for begge tjenester vil enten kaste bort penger på unødvendige overhalinger av rene ventiler eller akseptere gjentatte feil på aggressive ventiler.
Den femte observasjonen handler om effekten av en enkelt trykkekskursjon. Kurvene er jevne fordi de representerer gjennomsnittlig oppførsel på tvers av mange ventiler, men individuelle ventiler viser trinnendringer etter en vannkjemiforstyrrelse, en sotblåsingskampanje eller en lastsvingning. En ventil som sitter på tjue på indeksen kan hoppe til førti på en enkelt uke. Dette er grunnen til at intervallet bør behandles som et maksimum og kombineres med en hendelsesutløst inspeksjonsregel.
Rent praktisk støtter diagrammet tre planvedtak. Angi intervallet fra servicebetingelsen i stedet for fra kalenderåret. Behandle enhver kjemi, belastning eller oppstartshendelse som en utløser for en tidligere inspeksjon av de berørte ventilene. Og behold minst én fullt sertifisert reservedel som matcher aggressive-service-ventilene, fordi det er de som ikke vil gi deg de fire til tolv ukene en ny ventil trenger.
| Servicetilstand | Inspeksjonsintervall | Aktivitet |
|---|---|---|
| Ren, stabil damptjeneste | Inntil 24 måneder | Poptest, seteinspeksjon, re-sertifisere og re-tagge |
| Syklisk spillvarmekjel med ren gass | 12 måneder | Poptest, fjærfri lengdesjekk, re-sertifisere |
| Høystøv røykgasstjeneste | 12 måneder or every major shutdown | Pop-test, seteinspeksjon, oppstrøms ruskkildesjekk |
| Varm koksovn eller omformergasstjeneste | 12 måneder | Poptest, fjærsjekk, trimtilstandsvurdering |
| Etsende, våt eller sykkelservice | 6 til 12 måneder | Poptest, trim- og guideinspeksjon, belglekkasjekontroll |
De fleste lekkende avlastningsventiler kan spores tilbake til en spesifikasjonsbeslutning som ble tatt år før den første lekkasjen. Ventilen ble dimensjonert for feil kasse, trimmen ble valgt fra en prisliste i stedet for fra gasssammensetningen, eller innløpsrøret ble tegnet av noen som aldri så ventildatabladet. Et kort sett med spørsmål på anskaffelsesstadiet forhindrer det meste.
Spørsmålene deler seg naturlig i to grupper. En gruppe tilhører kjeleprodusenten eller EPC-entreprenøren som leverer spillvarmekjelen og dens trykkdeler, fordi de kontrollerer trommeloppsettet, damprenheten og rørene rundt ventilen. Den andre gruppen tilhører avlastningsventilleverandøren, fordi de kontrollerer trimmen, sertifiseringen og kapasitetstesten. Begge gruppene må svare, og svarene må stemme med hverandre før utstyret bygges.
| Spørsmål til kjeleprodusenten eller EPC-entreprenøren | Spørsmål til avlastningsventilleverandøren |
|---|---|
| Hvilket maksimalt tillatt arbeidstrykk og driftstrykkbånd er trommelen designet for, og hvilken innstilt trykkmargin gir det? | Hvilken sertifisert kapasitet og innstilt trykk vil bli stemplet på merkeskiltet, og til hvilken kode? |
| Hvilken damprenhet er garantert ved trommelutløpet, og hvilket separasjonsutstyr støtter denne garantien? | Hvilket trimmateriale tilbys for oppgitt temperatur, overheting og gasskjemi? |
| Hva er innløps- og utløpsrørstørrelsene, og hvilket trykkfall og mottrykk produserer de ved nominell strømning? | Er det montert en belg, og er panseret utstyrt med kontrollampe? |
| Hvordan oppfører kjelen seg ved oppstart, lavlast og lastsvingninger, og hvor mange trykkutslag per år bør man regne med? | Hva er det anbefalte re-sertifiseringsintervallet for denne tjenesten, og hva krever garantien? |
| Hvilken reserveventilstrategi spesifiserer prosjektet, og er reserven identisk med de installerte enhetene? | Hvilken dokumentasjon følger med hver ventil, og hvilken ledetid gjelder for en ny trim eller ventil? |
To av disse spørsmålene veier mer enn resten. Den innstilte trykkmarginen avgjør om ventilen skal putre, og trimvalget avgjør om den vil korrodere eller krype. Hvis svarene på disse to er vage, er det verdt å spørre på nytt før innkjøpsordren signeres, fordi å korrigere en av dem etter igangkjøring betyr å betale for en ny ventil og et uplanlagt driftsstans samtidig.
Det er også verdt å fastslå, på anskaffelsesstadiet, hvilken part som er ansvarlig for avlastningsventilberegningen. På mange prosjekter leverer kjeleprodusenten trommelen og avlastningsventilleverandøren leverer ventilen, og ingen av partene eier beregningen som forbinder de to. Det gapet er der overdimensjonerte innløp, underdimensjonerte utløpsledninger og feiltilpassede innstilte trykk kommer fra.
En avlastningsventil på en kjele er en sertifisert trykkkomponent, og papirene er en del av komponenten. Navneskiltet har innstilt trykk, sertifisert kapasitet, trimbetegnelse og kodestempel. Testsertifikatet registrerer det faktiske kneppetrykket og tilbakestillingstrykket før ventilen forlot verkstedet. Reparasjonsprotokollen viser hvem som jobbet med den, hva som ble erstattet og når den ble re-sertifisert. Når noen av disse dokumentene mangler, blir ventilen et ansvar uavhengig av hvor godt den fungerer.
Den praktiske konsekvensen er at reparasjonsarbeid bør gå til et verksted som kan utstede sporbart sertifikat, og at fjærer, skiver og seter bør erstattes med deler som kan identifiseres mot original spesifikasjon. En fjær kjøpt fra en ukjent kilde og installert fordi den passer til panseret er en innstilt trykkendring som ingen har registrert. Under neste lovpålagte inspeksjon er det gapet det inspektørene finner først.
Produsenter som bygger kjeler, trykkbeholdere og varmegjenvinningsutstyr i henhold til ASME og innenlandske trykkbeholderstandarder opererer innenfor denne dokumentasjonsdisiplinen som et spørsmål om rutine, og kvalitetskontrollprosedyrer bak trykkutstyr er vanligvis synlige i hvor grundig innstilt trykk, trim og kapasitetsdata blir overlevert med utstyret. Når et prosjektteam skal velge en kjeleprodusent eller leverandør, er viljen til å gi avlastningsventilberegningen, trimspesifikasjonen og sertifiseringspostene en av de mest pålitelige indikatorene på hvordan resten av trykkgrensen er bygget.
Det er også en treningsdimensjon som nesten ikke koster noe og forhindrer mye skade. Operatører bør vite at løftespaken er en testenhet, ikke en ventil, og at en ventil som har blitt løftet manuelt i skittent bruk ikke kan settes tilbake. Vedlikeholdsteam bør vite at en kokeventil er en advarsel snarere enn en plage. Og alle bør vite at tildekking, plugging eller knebling av en avlastningsventil aldri er et akseptabelt midlertidig tiltak, i noe anlegg, under noe produksjonspress.
Å løse et problem med lekkasje av sikkerhetsventiler i kjelen er enkelt når sekvensen er klar, og sekvensen endres sjelden mellom anleggene. Start med tallene, deretter ventilen, så systemet. Et anlegg som følger trinnene nedenfor vil vanligvis oppdage at den andre lekkasjen er langt mindre sannsynlig enn den første.
Den bredere lærdommen er at en avlastningsventil er et speil av systemet den beskytter. En ventil som lekker gjentatte ganger forteller deg noe om dampkvalitet, rørdesign, trykkkontroll eller materialvalg, og det er alle beslutninger som er tatt lenge før ventilen ble installert. Fiks ventilen og du løser dagens problem. Fiks forholdene rundt det og du løser de neste fem årene av dem.
For anlegg som kjører spillvarmekjeler på koksovnsgass, sintringsrøykgass, omformergass eller andre vanskelige strømmer, gjelder samme prinsipp på utstyrsnivå. En kjele designet rundt den virkelige gasssammensetningen, den virkelige støvbelastningen og den virkelige belastningsprofilen, med en avlastningsventilspesifikasjon avledet fra de samme parameterne, vil holde ventilene tettere langt lenger enn en standardenhet med en standardventil boltet til trommelen.
Vi vil hjelpe deg mot suksess.

Maqiao North høyteknologiske industrielle agglomerasjonssone, Jingjiang City, Taizhou City, Jiangsu-provinsen

+86-18752676699 / +86-13961025664
 Previous